На выставке Formnext Asia Shenzhen 2026 компания TPM3D представила подход к производству 3D-печатной обуви, объединяющий селективное лазерное спекание (SLS) со вспениванием материала. Решение направлено на задачи, с которыми сталкиваются разработчики решётчатых структур для обувных компонентов: снижение массы, возврат энергии и усталостная прочность.
Технологию представили на Форуме технологий и применения для обувной отрасли, проходившем в рамках Formnext Asia Shenzhen 2026. В докладе «Инновационные применения, объединяющие SLS 3D-печать и технологию вспенивания» TPM3D показала, как проектирование структуры, обработка материала и постобработка объединяются в единый рабочий процесс для разработки обуви.
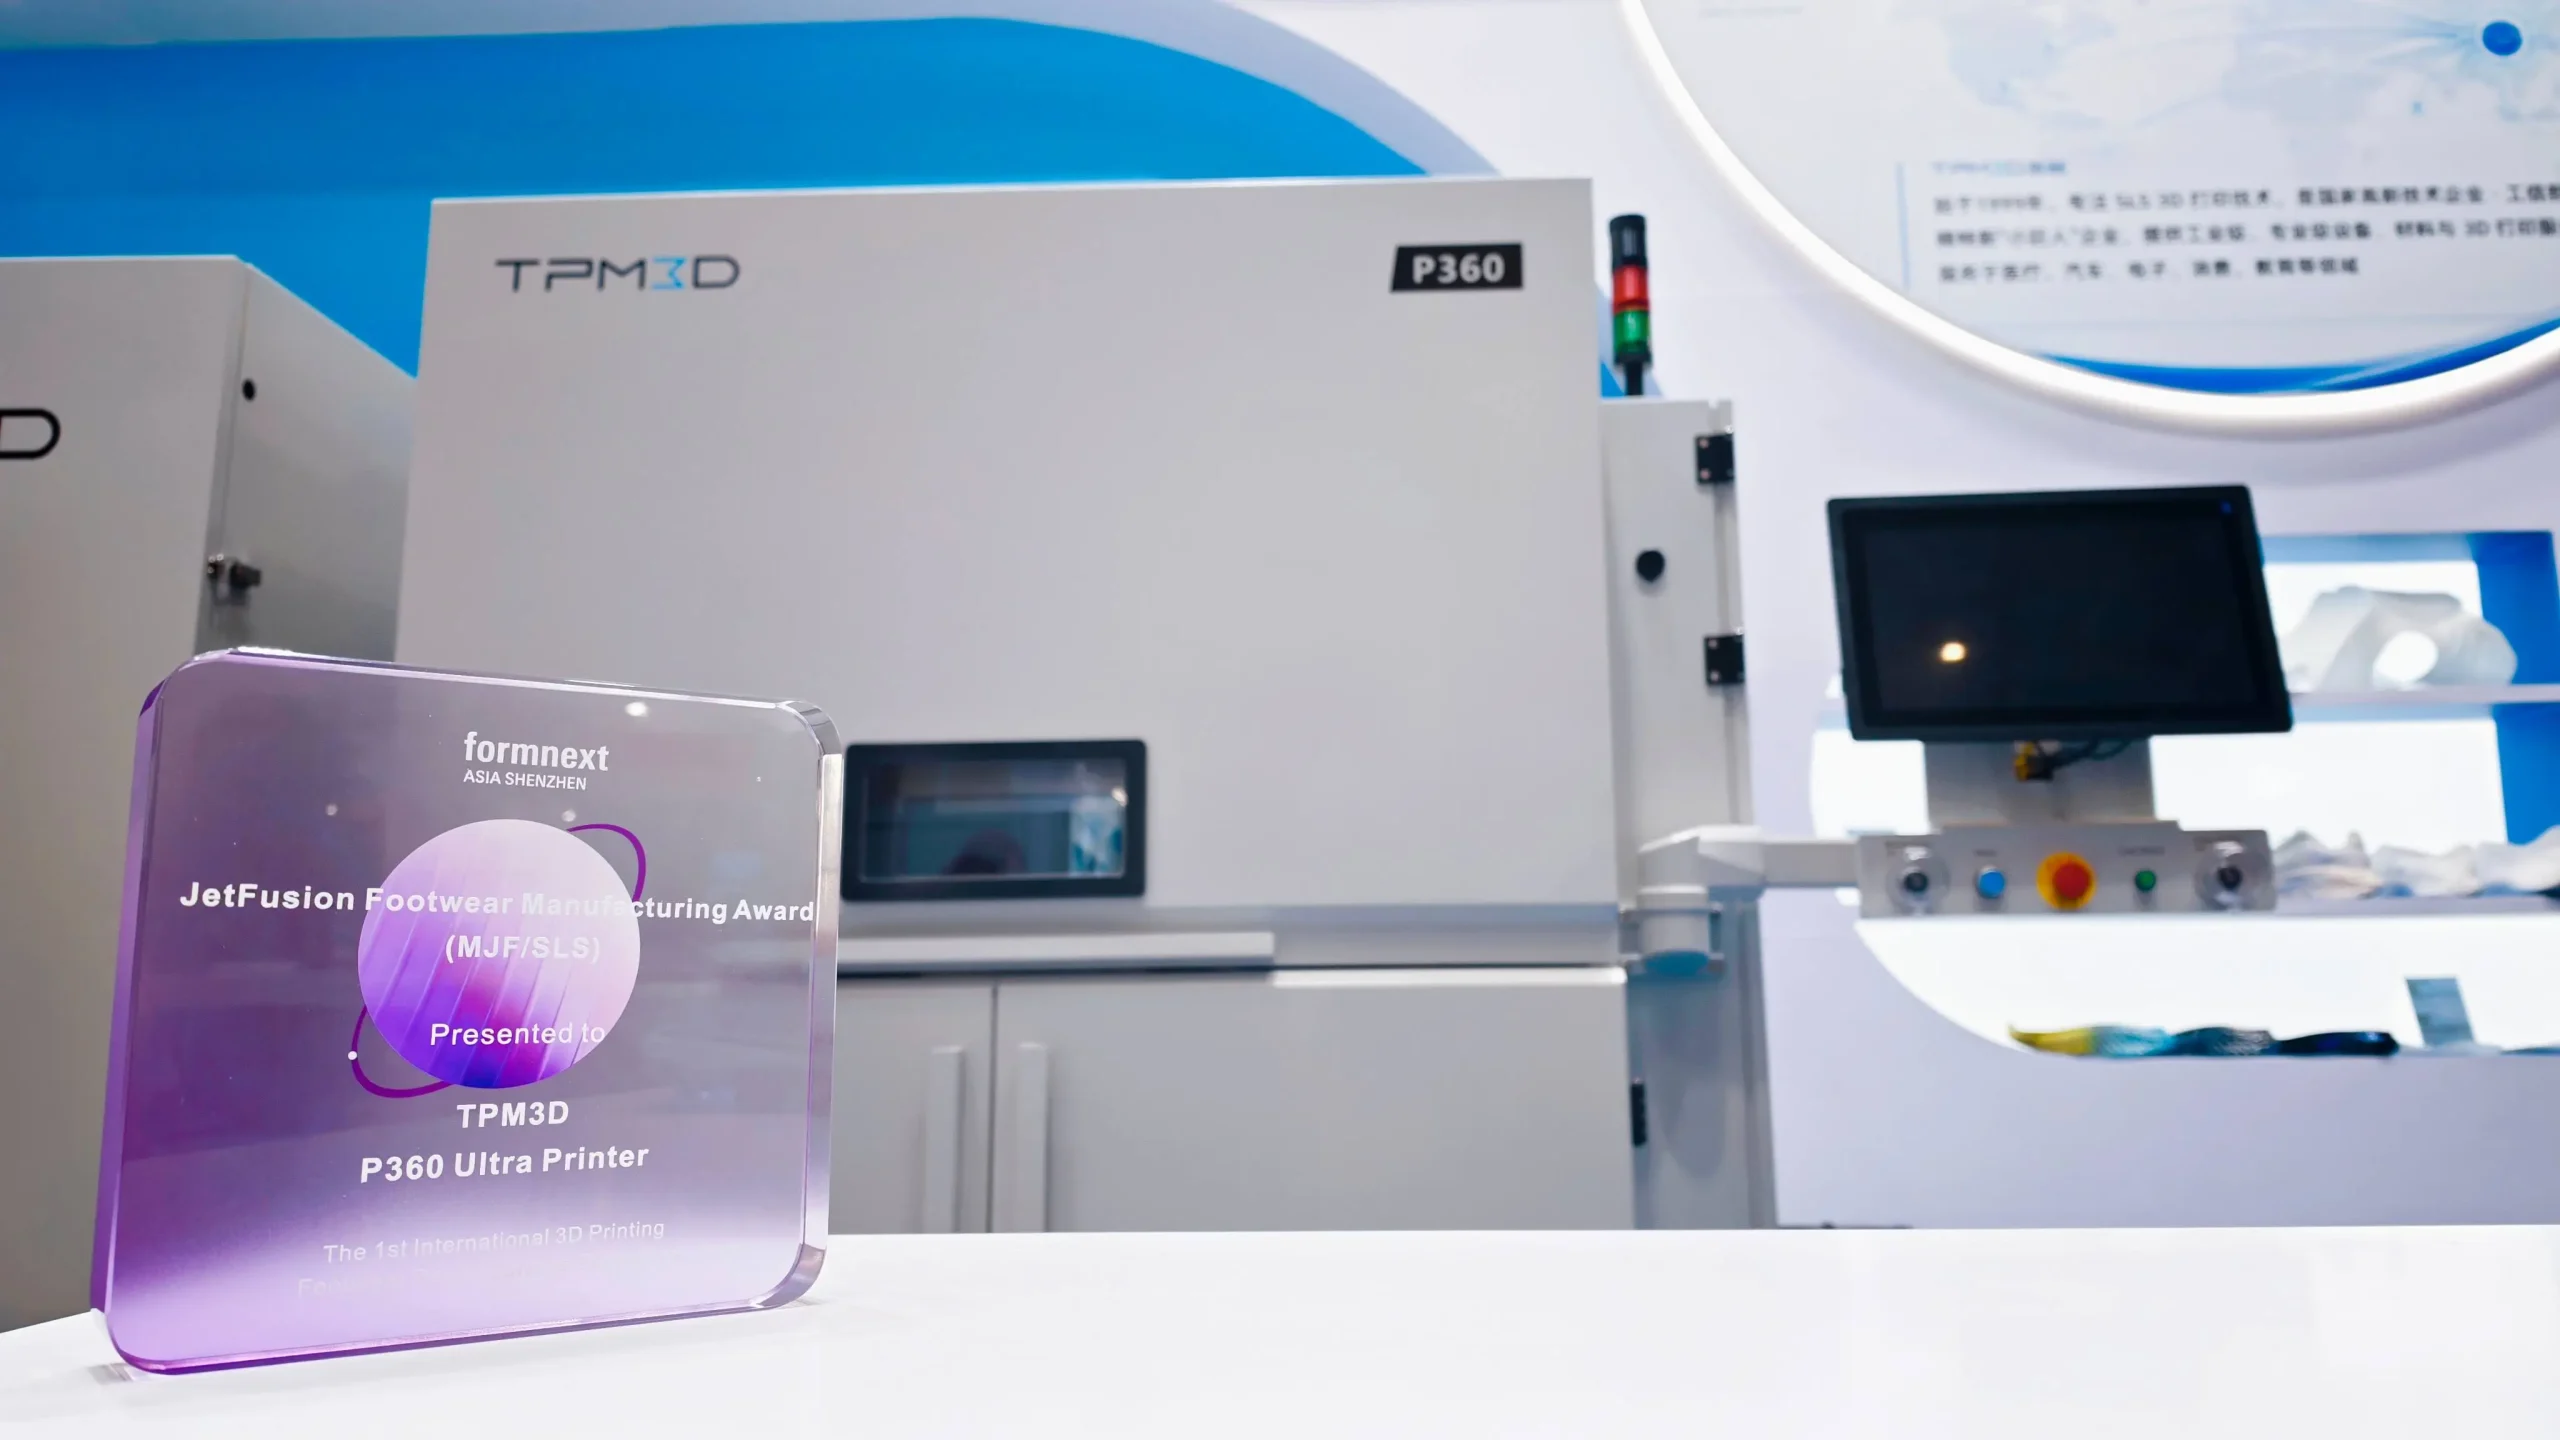
На том же мероприятии промышленная SLS-система TPM3D P360 Ultra получила награду JetFusion Footwear Manufacturing Award (MJF/SLS) в рамках 1-й Международной премии в области дизайна 3D-печатной обуви (1st International 3D Printed Footwear Design Awards). Награда отмечает оборудование и производственные технологии, которые способствуют развитию 3D-печати обуви.
От прототипов к серийному производству обуви
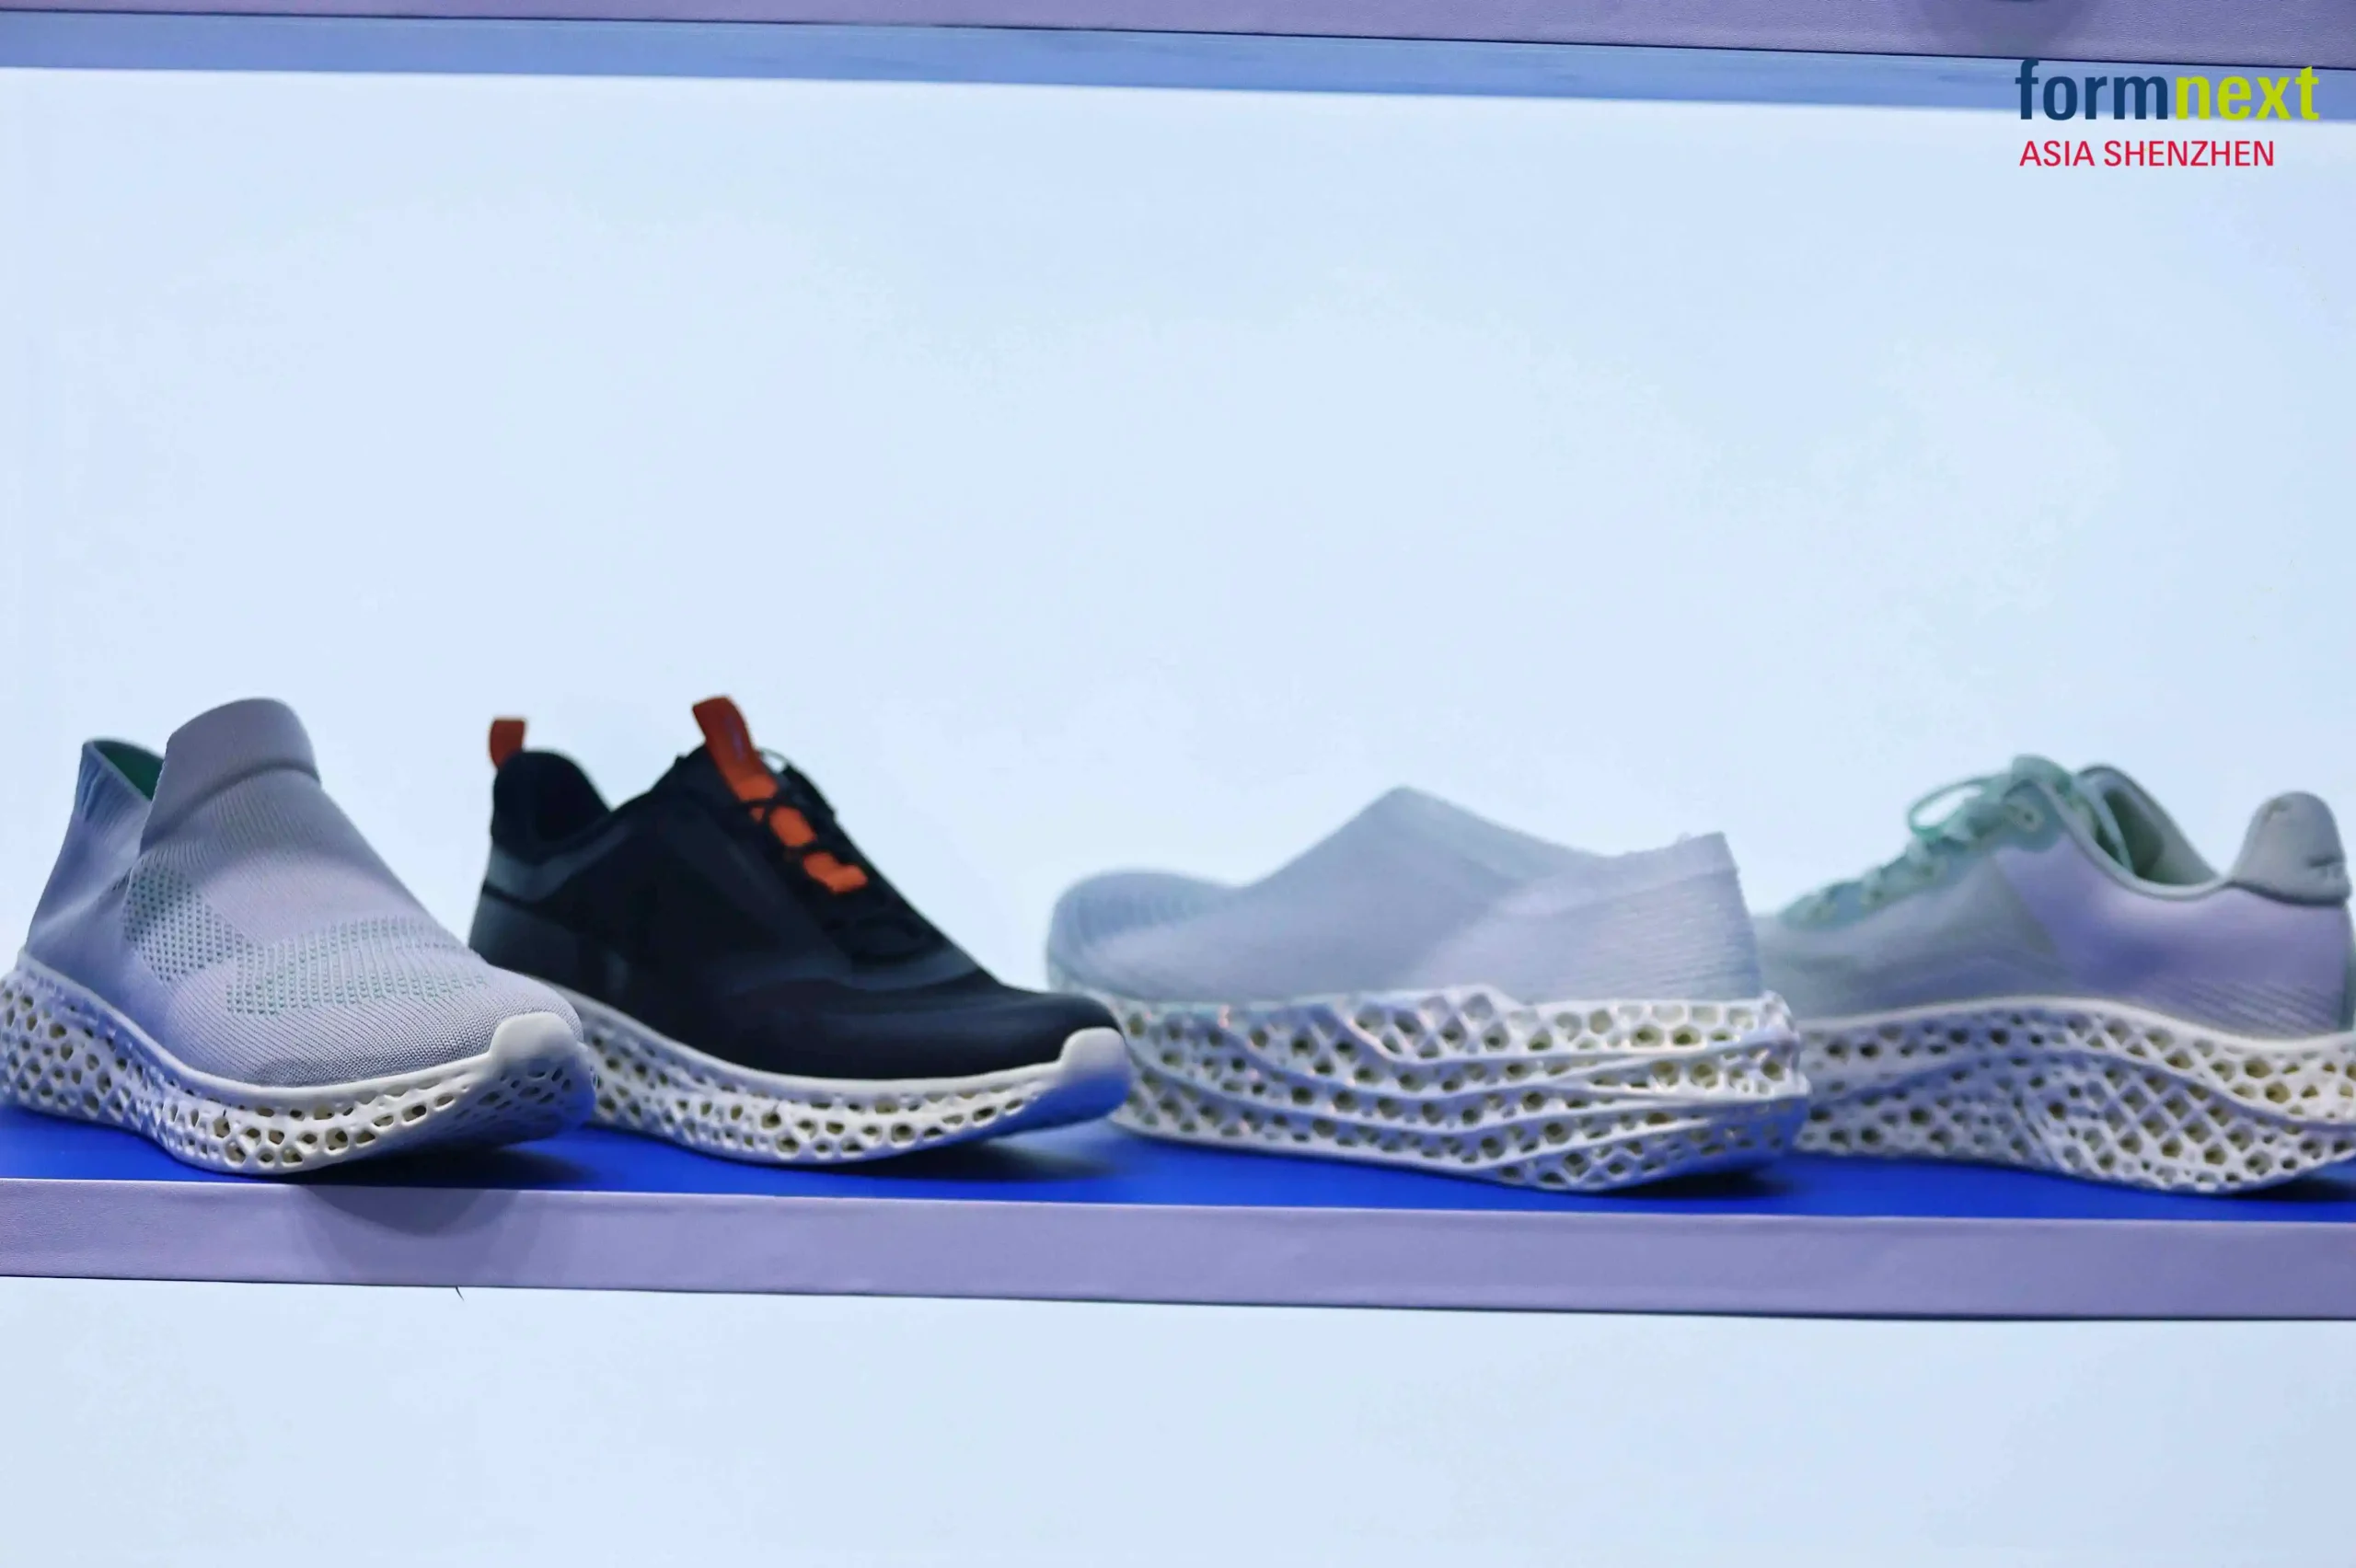
3D-печать уже стала привычным инструментом для отработки новых обувных геометрий — прежде всего промежуточных подошв (мидсолей) и других компонентов, где решётчатые структуры позволяют снизить массу и локально управлять механическими свойствами.
Однако перенос напечатанной решётки из прототипа в функциональное изделие связан с рядом сложностей. Увеличение количества материала в подошве повышает прочность, но одновременно увеличивает массу. В то же время решётка, спроектированная в первую очередь под мягкость, не обязательно обеспечивает достаточный возврат энергии и стойкость к многократным нагрузкам.
Задача обувного производителя поэтому не сводится к изготовлению лёгкой решётки. Структура должна обеспечивать сбалансированное сочетание массы, амортизации, возврата энергии и сопротивления усталости, оставаясь при этом совместимой с реальным производственным процессом.
Подход TPM3D на основе SLS и вспенивания решает эти задачи через три взаимосвязанных этапа: проектирование решётчатой структуры, обработку материала и постобработку.
SLS позволяет создавать решётчатые структуры с функциональными зонами
Одно из преимуществ SLS для обувной разработки — возможность получать сложные трёхмерные геометрии без традиционных поддерживающих структур.
Это позволяет проектировать решётки с разной плотностью, геометрией и ориентацией в пределах одного компонента. Вместо равномерной решётки по всей подошве конструктор может разделить деталь на функциональные зоны в соответствии с ожидаемыми нагрузками.
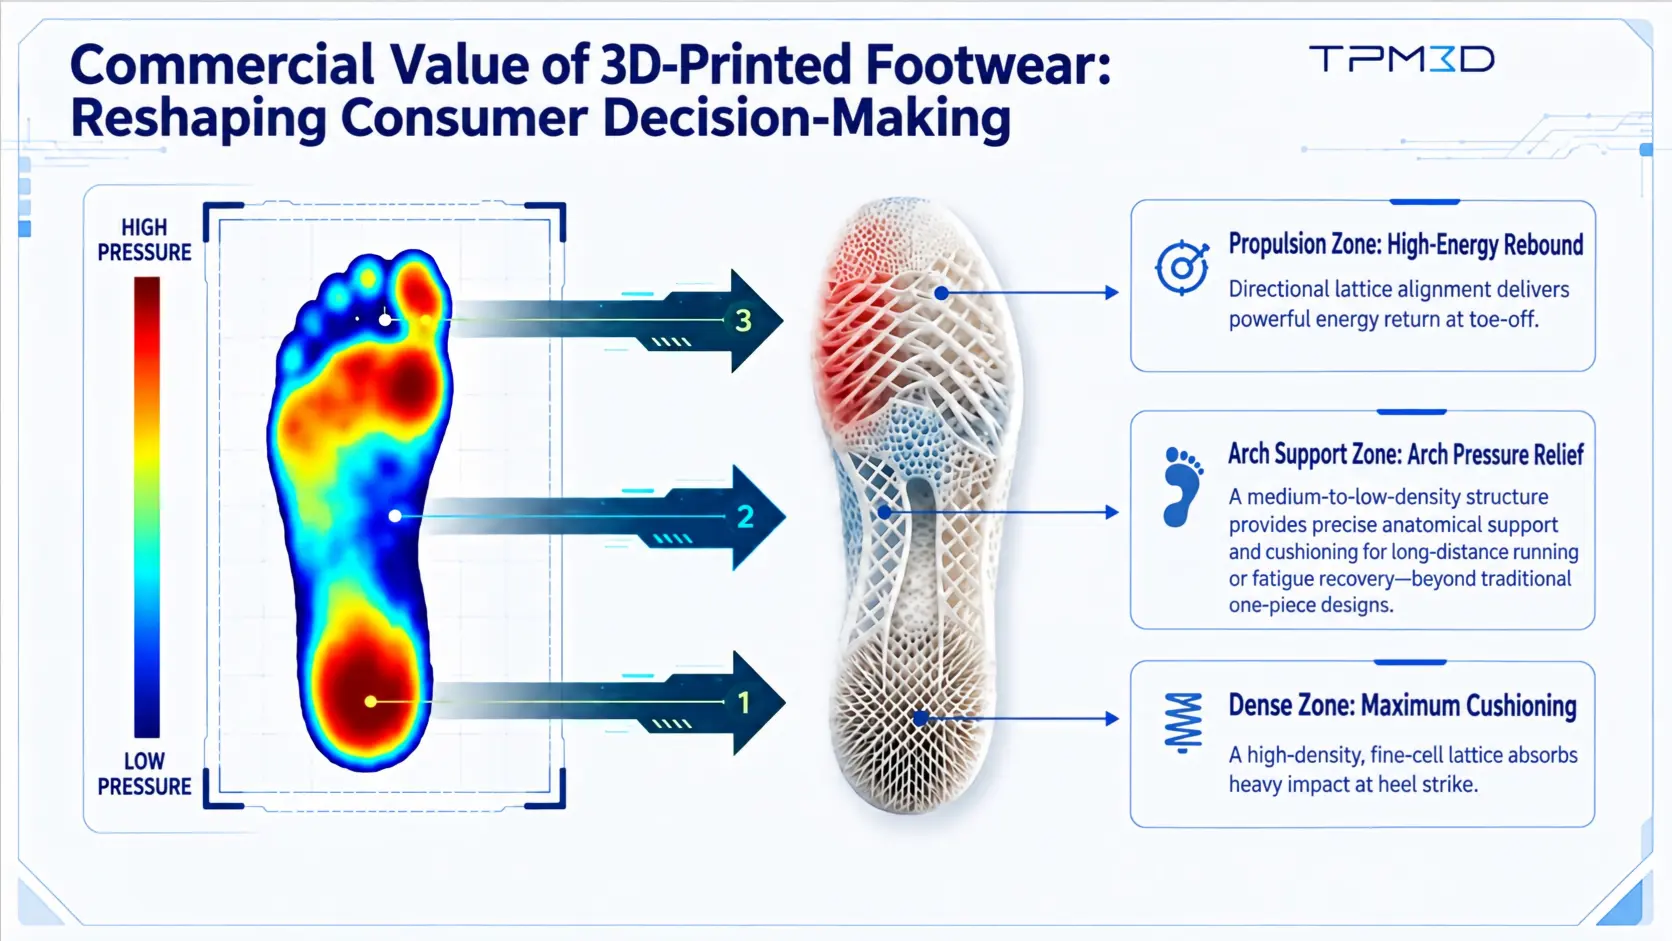
Например, промежуточная подошва может включать:
- структуры повышенной плотности в пяточной зоне — для большей амортизации и управления нагрузкой;
- структуры средней или пониженной плотности в зоне свода стопы — для баланса между поддержкой и гибкостью;
- направленные решётчатые структуры в передней части стопы — для управления деформацией и возвратом энергии при отталкивании.
Такой подход позволяет настраивать механический отклик разных участков детали цифрово, без изготовления новой физической пресс-формы для каждого варианта структуры.
Та же гибкость проектирования применима и к другим обувным компонентам — промежуточным подошвам, колодкам, элементам подошвы и деталям торсионной поддержки, в зависимости от задачи и требований к материалу.
Совмещение решётчатой геометрии и вспенивания
Второй этап процесса — вспенивание материала. После того как SLS формирует внешнюю геометрию и решётчатую структуру, вспенивание изменяет внутреннюю структуру материала. Цель — снизить плотность материала, сохранив спроектированную внешнюю решётчатую архитектуру.
По данным испытаний, представленных TPM3D, процесс обеспечивает кратность вспенивания до 2,5×. Заявленная плотность достигает 0,3 г/см³, а кажущаяся плотность — до 0,1 г/см³ при указанных технологических условиях.
Сочетание цифрово управляемой решётчатой структуры и вспенивания материала даёт дополнительные параметры для настройки механического поведения готовой детали. Мягкость и упругость определяются не только геометрией решётки: микроструктуру материала также можно регулировать в процессе вспенивания.
Испытание на 200 000 циклов изгиба
Долговечность — важный критерий при оценке 3D-печатной обуви, поскольку её компоненты при обычной эксплуатации подвергаются многократной деформации.
В испытаниях, представленных на Formnext Asia Shenzhen, комбинированный процесс SLS и вспенивания показал степень деформации при сжатии 22–26 % и показатель возврата энергии более 70 %.
Кроме того, для испытанных структур провели стороннее динамическое испытание на изгиб, включавшее 200 000 циклов. По опубликованным результатам образцы после испытания не разрушились и не деформировались с потерей формы.
Эти данные дают ориентир для оценки усталостного поведения протестированных структур. Реальная долговечность обуви зависит от конструкции изделия в целом, рецептуры материала, параметров обработки и условий эксплуатации. Для оценки поведения в конкретных применениях требуются дополнительные испытания на уровне готового изделия.
Промышленные SLS-системы для гибкого мелкосерийного производства
Для обувных производителей эксплуатационные характеристики — лишь часть перехода от разработки к производству. Производительность построения, обращение с порошком, постобработка и стабильность процесса также влияют на практическую применимость аддитивного производства.
Промышленные SLS-системы TPM3D рассчитаны на серийное изготовление полимерных деталей за счёт эффективной компоновки деталей в объёме построения и трёхмерного размещения (stacking).
Система P360 Ultra, получившая награду за производственный процесс в рамках Jetfusion Manufacturing Award, входит в промышленную линейку SLS-оборудования TPM3D. Более крупные системы, например P550DL, позволяют дополнительно увеличить объём построения для обувных задач. По производственным данным TPM3D, одна система P550DL вмещает до 190 обувных подошв за одно построение — в зависимости от геометрии деталей и схемы их размещения.
Рабочий процесс, включающий оборудование для управления порошком и постобработки, дополнительно упрощает обращение с материалом и подготовку производства. Это формирует путь от цифрового проектирования и функционального прототипирования к гибкому мелкосерийному производству.
По сравнению с традиционным производством на основе оснастки цифровое изготовление упрощает выпуск разных геометрий и вариантов изделия: для каждой итерации конструкции новая пресс-форма не требуется.
От цифровой структуры к эксплуатационным свойствам изделия
Обувное решение, представленное TPM3D на Formnext Asia Shenzhen 2026, показывает, как SLS можно сочетать с обработкой полимеров для поиска новых подходов к функциональным обувным компонентам.
Роль каждого этапа различна:
SLS обеспечивает свободу проектирования структуры. Сложные решётчатые геометрии изготавливаются напрямую и делятся на функциональные зоны.
Вспенивание изменяет структуру материала. Последующая обработка снижает плотность и влияет на механический отклик напечатанной детали.
Промышленное SLS-производство обеспечивает технологический путь. Эффективное размещение деталей в объёме построения, управление порошком и постобработка связывают разработку обуви с гибким мелкосерийным выпуском.
Такое сочетание смещает акцент в 3D-печати обуви с одной лишь геометрии к взаимодействию структуры, материала и производственного процесса. Для разработчиков это означает больше переменных, которые можно учитывать при проектировании компонента под конкретное сочетание требований по массе, амортизации, возврату энергии и долговечности.
По мере развития аддитивных технологий в обувной отрасли их практическое внедрение будет зависеть от валидации под конкретное применение, повторяемости и экономики производства. Текущая работа TPM3D в области SLS-обуви направлена на связь этих технических аспектов с промышленными производственными процессами.