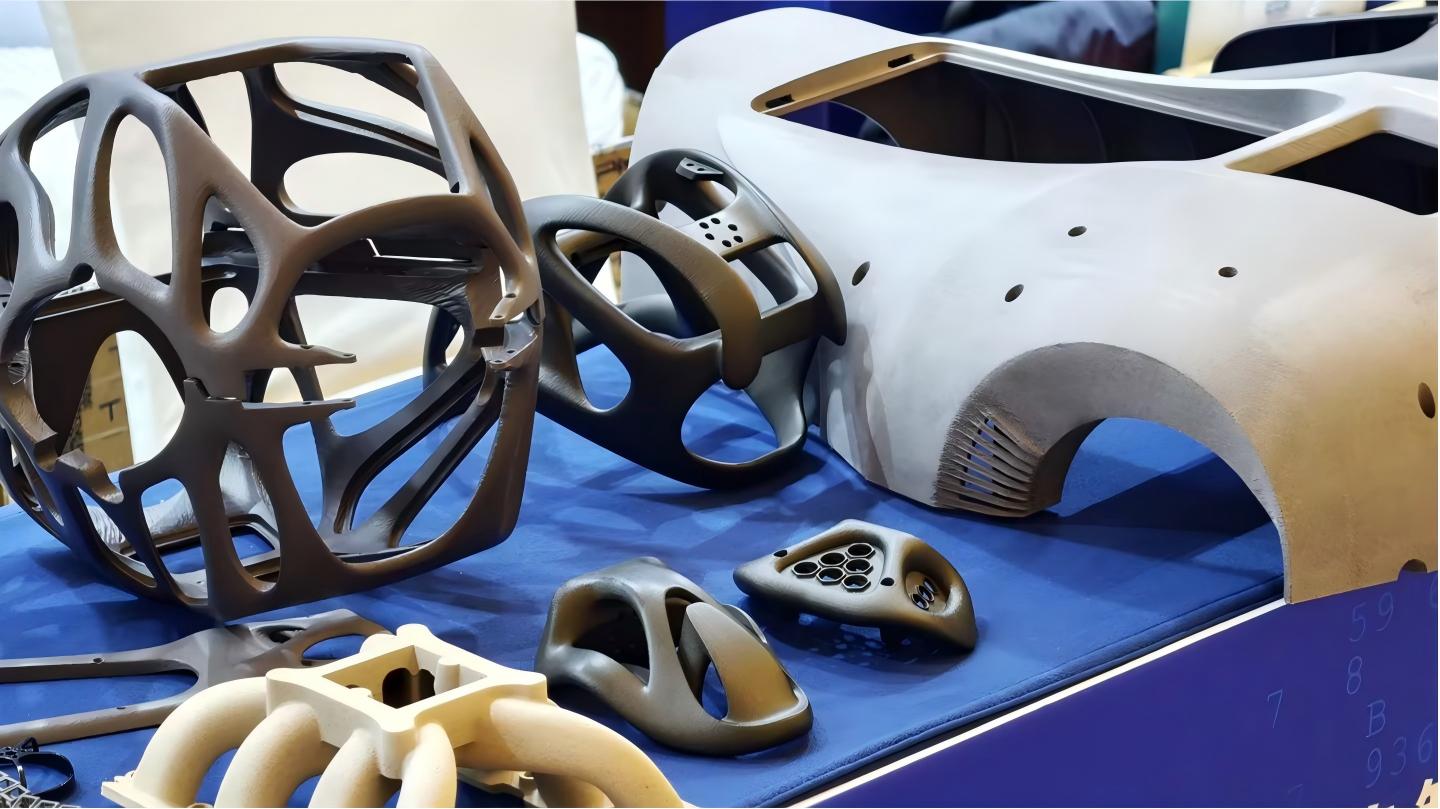
Компания TPM3D, специализирующаяся на промышленной 3D-печати методом селективного лазерного спекания, опубликовала техническое руководство по пластиковой печати методом синтеза на порошковом слое (powder bed fusion, PBF). Такая печать рассчитана на функциональные детали — кронштейны, корпуса, защёлки, воздуховоды, носимые устройства, — которые должны работать, а не просто иметь правильную форму. Это единственный распространённый процесс 3D-печати, который даёт плотные изотропные детали из конструкционных термопластов без поддержек.
В руководстве разобраны суть технологии и принцип её работы, доступные материалы, критерии выбора оборудования и примеры реальных внедрений. Данные опираются на сертифицированные паспорта материалов и опубликованные кейсы заказчиков TPM3D.
Что такое пластиковый синтез на порошковом слое
Синтез на порошковом слое — одна из семи категорий аддитивного производства по классификации ISO/ASTM 52900. В полимерном варианте лазер послойно сплавляет термопластичный порошок внутри подогреваемой камеры. Самая распространённая реализация — селективное лазерное спекание (SLS), где CO₂- или волоконный лазер сканирует каждое сечение детали.
Ключевой момент: порошковый слой предварительно нагрет почти до температуры плавления материала, и лазеру остаётся добавить лишь последнюю порцию энергии, чтобы сплавить очередной слой. Это принципиально отличает процесс от металлической PBF-печати (SLM/DMLS), где лазер выполняет всю работу по расплавлению от комнатной температуры. Именно поэтому пластиковой PBF-печати не нужны поддержки — неспечённый порошок вокруг детали удерживает её сам.
Чем SLS отличается от других вариантов PBF
Термин «синтез на порошковом слое» охватывает несколько разновидностей процесса. Их соотношение выглядит так:
- SLS (селективное лазерное спекание). Источник — CO₂- или волоконный лазер. Материал — полимерный порошок (PA12, PA11, TPU, PP, PEEK). Поддержки не нужны: порошок держит сам себя. Результат — функциональные пластиковые детали.
- SLM (селективное лазерное плавление). Волоконный лазер мощностью 200–1000 Вт. Материал — металлический порошок. Требует развитых поддержек. Результат — плотные металлические детали.
- DMLS (прямое лазерное спекание металлов). Волоконный лазер, металлический порошок. Поддержки нужны. Результат — металлические детали, механизм — спекание.
- EBM (электронно-лучевое плавление). Источник — электронный луч в вакууме, материал — металлический порошок. Поддержки минимальны, порошок предварительно спекается. Результат — металл аэрокосмического и имплантационного класса.
- SHS (селективное тепловое спекание). Источник — термическая печатающая головка, материал — термопластичный порошок. Без поддержек. Только концепт-модели, низкая прочность.
Руководство посвящено лазерной пластиковой PBF-печати — процессу SLS. Это технология, лежащая в основе всех систем TPM3D, и та, которую чаще всего имеют в виду, когда говорят «пластиковый синтез на порошковом слое».
Что меняет печать без поддержек
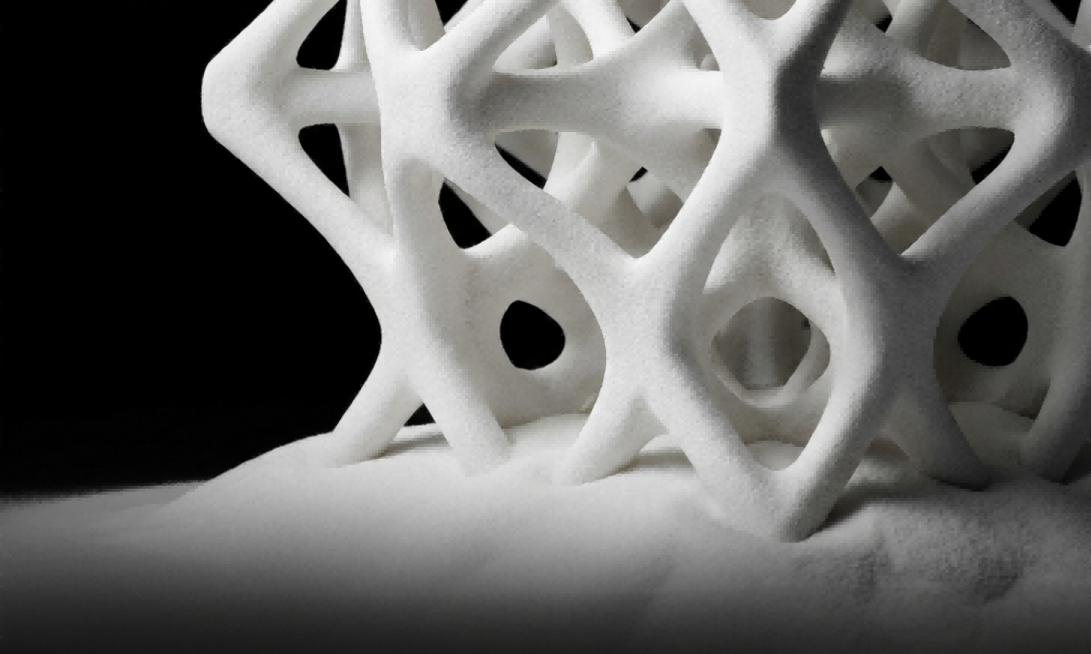
В FDM, SLA и металлической PBF-печати деталь проектируют с учётом поддержек: где они встанут, как их снимать, какие поверхности останутся с следами. В пластиковой PBF-печати поддержкой служит неспечённый порошок. Можно печатать:
- внутренние каналы и полости без технологических отверстий для удаления поддержек;
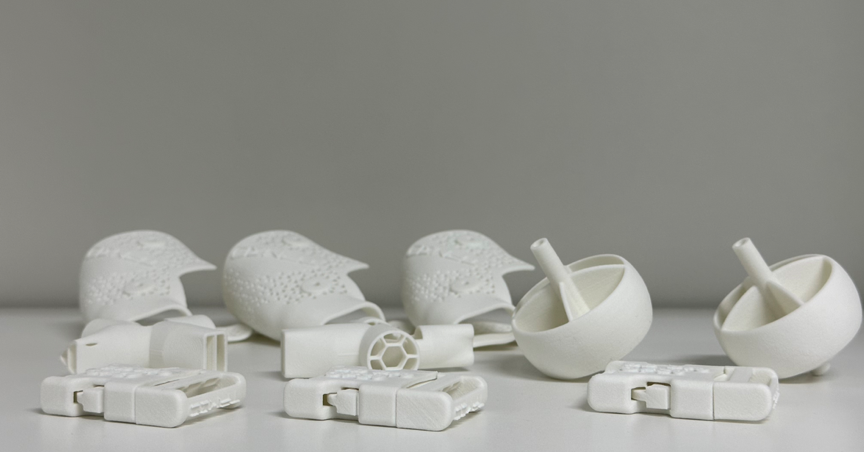
- сборки на защёлках и «живые» шарниры одной деталью;
- решётчатые структуры и лёгкие геометрии;
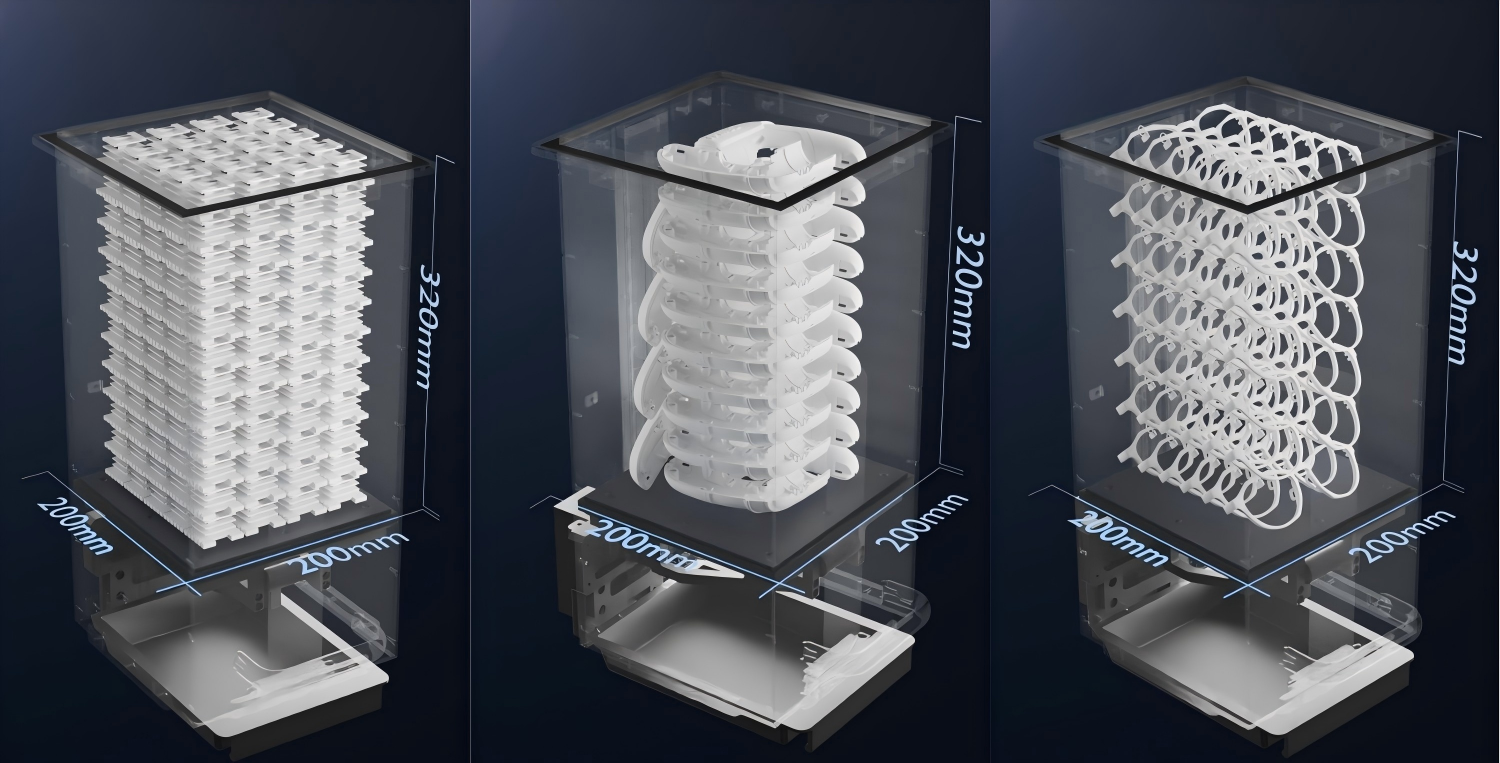
- вложенные и штабелированные детали для серийного производства.
Обратная сторона — качество поверхности: матовая, слегка шероховатая (Ra 8–12 мкм), а не стеклянно-гладкая, как у SLA. Для функциональных деталей это обычно не критично. Косметические поверхности достаточно обработать в пескоструйной камере или отполировать парами.
Как работает пластиковый синтез на порошковом слое
Концептуально процесс прост и состоит из четырёх этапов.
1. Подготовка. Деталь проектируют в CAD по правилам SLS: минимальная стенка 0,4 мм, минимальное отверстие 0,8 мм, зазор от 0,5 мм для сборок из одной детали. Модель экспортируют в STL и импортируют в Voxeldance Additive (версия TPM3D) для ориентации и автоматической трёхмерной компоновки деталей в объёме построения, нарезают на слои толщиной 0,12 мм и планируют траекторию лазера в ПО Build Processor (BP).
2. Печать. Порошковый слой подогревают почти до температуры плавления — около 170 °C для PA12. Лазер сканирует каждое сечение, сплавляя порошок в твёрдый слой. Платформа построения опускается на толщину слоя, валик-рекоатер наносит свежий порошок, и цикл повторяется. Типичная вертикальная скорость построения — 10–25 мм/час в зависимости от плотности деталей и их компоновки.
3. Остывание. После печати камера активно охлаждается около 3 часов (для построения на полную высоту). Высокотемпературные материалы вроде PEEK требуют контролируемых профилей охлаждения, чтобы избежать коробления. Затем спекшийся «пирог» — детали в неспечённом порошке — переносят на PPS (Powder Performance Station) для естественного охлаждения и извлечения деталей.
4. Постобработка. Детали извлекают из порошкового пирога, очищают пескоструйной обработкой от остатков порошка на поверхности и контролируют. Неспечённый порошок просеивают, смешивают со свежим и возвращают в производство: PA12 от TPM3D допускает рециклинг до 80 %, а оптимизированные процессы позволяют довести эту долю почти до 100 %.

Материалы для пластиковой PBF-печати
Выбор материала определяет, что могут делать детали. Преимущество пластиковой PBF-печати перед другими процессами в том, что печатать можно теми же конструкционными термопластами, что используются при литье под давлением, а не «прототипными материалами», которые ведут себя иначе, чем серийные детали.
Портфель материалов TPM3D, протестированных по стандартам ASTM или ISO, включает:
- PA12 (Precimid1172Pro). Прочность на растяжение 46 МПа (ASTM D638), удлинение 8–17 %, модуль упругости при изгибе 1280 МПа (ASTM D790), теплостойкость HDT (0,45 МПа) 180 °C. Основной материал для функциональных деталей: корпусов, кронштейнов, защёлок, шарниров. Закрывает около 80 % PBF-применений.
- PA11 (Precimid1180). Прочность и удлинение выше, чем у PA12, модуль упругости при изгибе ниже, теплостойкость умеренная. Подходит для гибких элементов, воздуховодов, деталей с повторяющимися ударами. Отличается лучшей пластичностью и меньшим влагопоглощением.
- PA12-GF30 (Precimid1176Pro GF30). Прочность на растяжение 41,7 МПа, удлинение ниже, модуль упругости при изгибе 2340 МПа (ISO 178), теплостойкость 168 °C. Для жёстких корпусов, оснастки, приспособлений и термостабильных деталей. Содержит 30 % стекловолокна, что даёт +83 % жёсткости по сравнению с неармированным PA12.
- PA12-CF (Precimid1174Pro CF). Прочность на растяжение 88 МПа, удлинение ниже, модуль упругости при изгибе 9000 МПа, теплостойкость умеренная. Для рам дронов и высокожёстких конструкционных деталей. Содержит 30 % углеродного волокна, что даёт +91 % прочности на растяжение по сравнению с неармированным PA12.
- TPU (Precimid1130 88A). Прочность на растяжение 8 МПа, удлинение 270 %, модуль упругости при изгибе 70 МПа. Для уплотнений, прокладок, защитных чехлов, обуви, гибких воздуховодов. Твёрдость по Шору A 88–90, высокое восстановление и износостойкость.
- PP (TPM3D PP Pro). Прочность на растяжение 21,1 МПа, удлинение 18,0 %, модуль упругости при изгибе 1100 МПа, теплостойкость 98 °C. Для ёмкостей под жидкости, шарниров, химически стойких деталей. Плотность 0,80 г/см³ — самый лёгкий вариант. Практически полностью рециклируемый.
- PEEK (TPM3D PEEK IND). Прочность на растяжение 80 МПа (ASTM D638), удлинение 6,3 %, модуль упругости при изгибе 4000 МПа (ASTM D790), теплостойкость 294 °C. Для аэрокосмических компонентов, высокотемпературных функциональных прототипов и конструкционных деталей. Требует высокотемпературной системы S320HT.
Все значения приведены по паспортам материалов TPM3D Precimid® на основе стандартизированных испытаний ASTM/ISO. Фактические значения могут отличаться в зависимости от параметров процесса и геометрии детали.
Как выбрать материал
- Только начинаете? PA12 покрывает большинство задач — это рабочий материал SLS-печати.
- Нужна повышенная жёсткость без смены класса материала? PA12-GF30 со стекловолокном даёт почти вдвое больший модуль упругости при изгибе.
- Нужно максимальное соотношение прочности и веса? PA12-CF с углеродным волокном почти удваивает прочность на растяжение при том же весе.
- Нужна гибкость? TPU твёрдостью по Шору A 88 — ваш эластомер: подошвы, уплотнения, сильфоны.
- Нужна химическая стойкость или минимальный вес? PP плотностью 0,80 г/см³ легче воды и выдерживает агрессивные среды.
- Нужно работать выше 250 °C? Ответ — PEEK, но потребуется система S320HT с камерой построения до 350 °C.
Линейка SLS-принтеров TPM3D
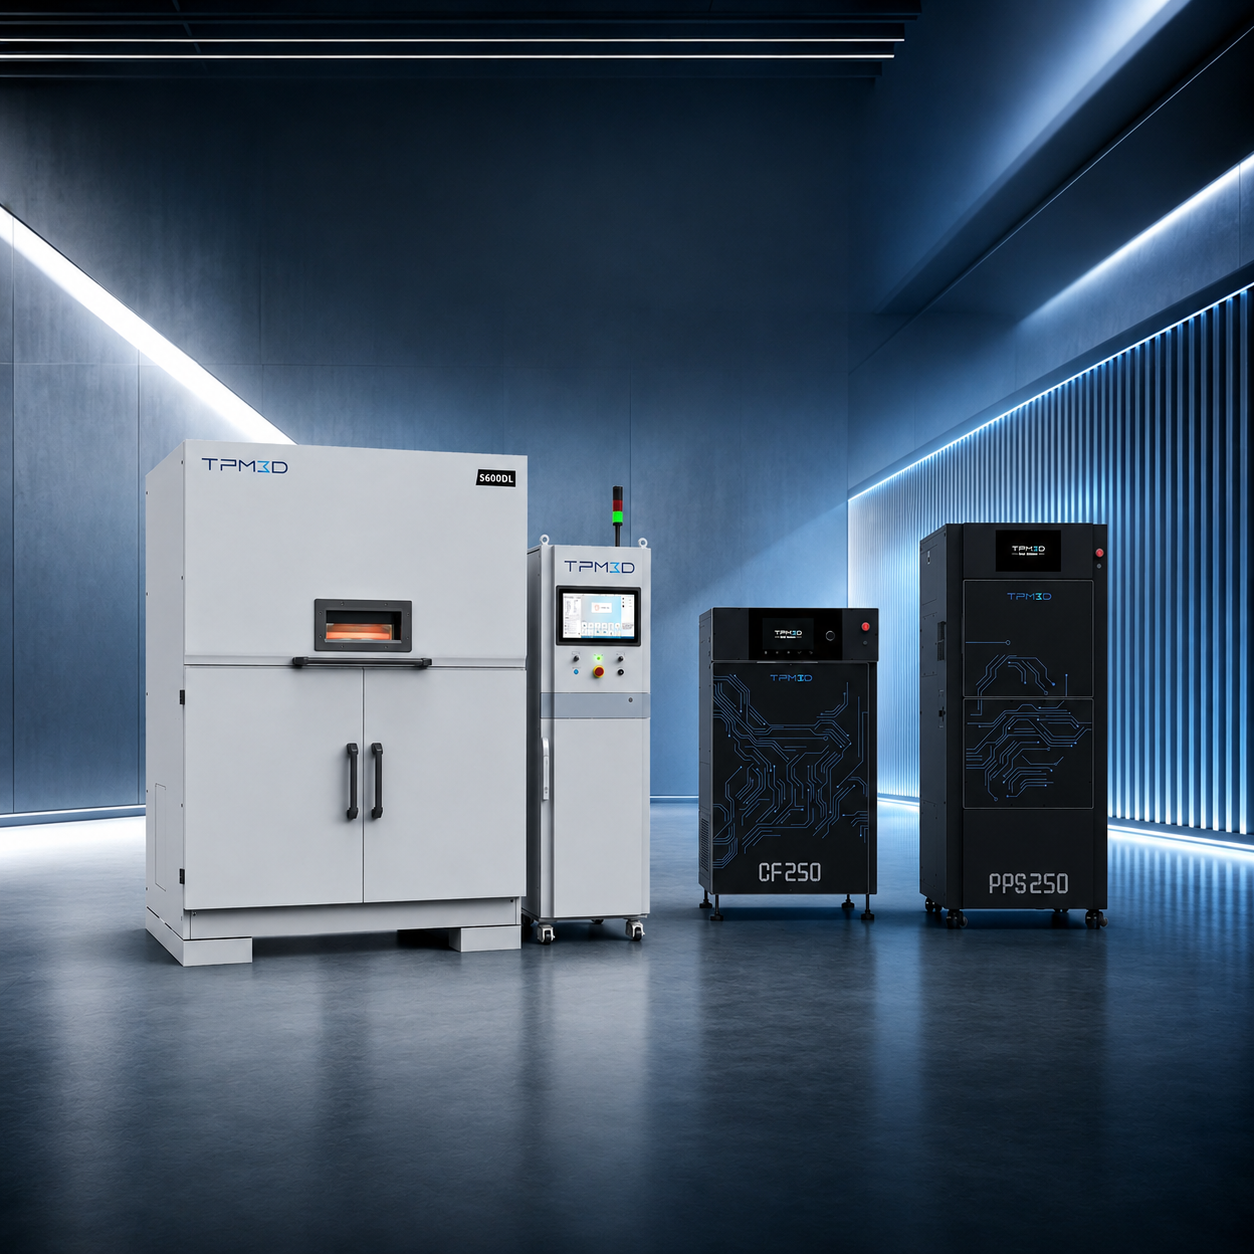
Семь промышленных систем в сериях S-Series и P-Series, от компактных настольных до крупноформатных двухлазерных производственных платформ. Все они используют одну экосистему материалов, одну программную цепочку (Voxeldance Additive + Build Processor) и интеграцию с постобработкой PPS.
- CF200. Область построения 200 × 200 × 320 мм. Лазер 30 Вт, волоконный. Материалы: PA12, PA11, TPU. Компактная профессиональная установка. Занимает менее 1 м², работает от 220 В по принципу «включи и работай».
- S260. Область построения 260 × 260 × 450 мм. Лазер 30 Вт, CO₂. Материалы: PA12, PA11, TPU, PP. Для образования и исследований. Доступный вход в полноразмерную SLS-печать.
- S320HT. Область построения 320 × 320 × 380 мм (большая) или 250 × 250 × 380 мм (малая). Лазер 60 Вт, CO₂. Материалы: PEEK, PEKK, PPS. Высокотемпературная специализированная система с камерой построения до 350 °C. Единственная установка в линейке, работающая с PEEK.
- S360 / P360. Область построения 360 × 360 × 600 мм. Лазер 60 Вт, CO₂. Материалы: PA12, PA11, TPU, PP, PA12-GF, PA12-CF. Универсальная рабочая машина с лучшим балансом объёма построения и стоимости для большинства промышленных пользователей.
- S480. Область построения 480 × 480 × 600 мм. Лазер 100 Вт, CO₂. Материалы: PA12, PA11, TPU, PP, PA12-GF, PA12-CF. Высокоточное производство: пятно 0,31 мм, скорость сканирования 21 000 мм/с.
- P550DL. Область построения 550 × 550 × 850 мм. Два лазера по 140 Вт, CO₂. Материалы: PA12, PA11, TPU, PP, PA12-GF, PA12-CF. Крупноформатная двухлазерная установка с максимальной производительностью для серийного производства.
- S600DL. Область построения 600 × 600 × 800 мм. Два лазера, CO₂. Материалы: PA12, PA11, TPU, PP, PA12-GF, PA12-CF. Наибольший объём построения в линейке. Два лазера обеспечивают максимальное число деталей за одно построение.
Серия S-Series включает пять моделей, оптимизированных по точности и универсальности материалов, — от начальной S260 и высокотемпературной S320HT до двухлазерной S600DL. Серия P-Series — это две высокопроизводительные платформы (P360 и P550DL) со встроенной генерацией азота, загрузкой порошка сверху и компактными габаритами, рассчитанными на непрерывное производство.
На что смотреть при выборе PBF-принтера
Область построения: важен рециклинг, а не только размер детали
Область построения определяет самую крупную деталь, которую можно изготовить, но ещё важнее — сколько деталей удаётся разместить за одно построение. Система, в которую сегодня помещается ваша крупнейшая деталь, может вмещать лишь 5 деталей за построение, тогда как чуть более крупная — уже 20. Поскольку основную часть затрат определяет время лазерного сканирования, больше деталей за построение означает меньшую стоимость каждой детали.
- Компактные (≤260 мм): образование, небольшие прототипы, единичные компоненты.
- Средние (300–360 мм): большинство промышленных задач — корпуса, кронштейны, сборки.
- Крупноформатные (≥480 мм): автомобильные интерьерные панели, крупные воздуховоды, многодетальные производственные построения.
Тип и мощность лазера
- Волоконный лазер, 30 Вт. Меньший размер пятна, оптимален для компактных систем и деталей с мелкой детализацией.
- Одиночный CO₂, 30–100 Вт. Стандарт для промышленной SLS-печати. Выше мощность — быстрее сканирование и глубже сплавление.
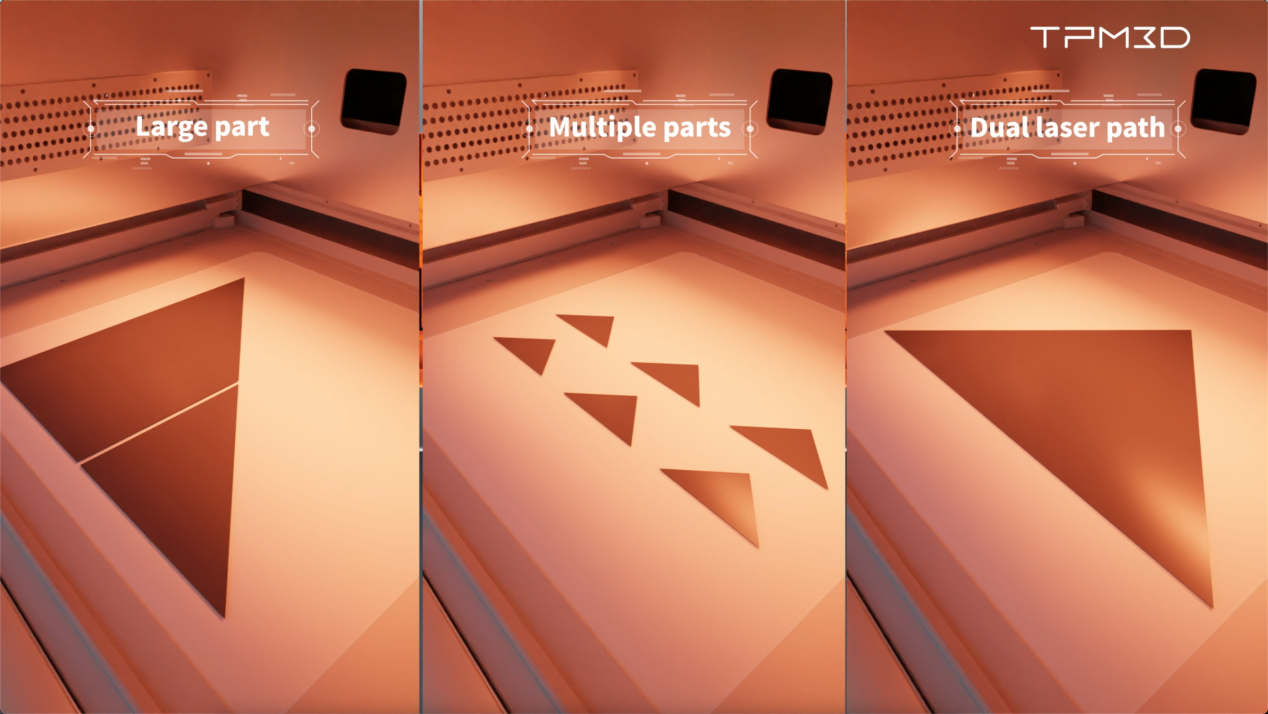
- Двойной CO₂, 2 × 140 Вт. Два лазера сканируют одновременно — примерно вдвое сокращают время печати крупных построений.
Если вы печатаете производственные построения ежедневно, двухлазерные системы дают заметно меньшую стоимость детали. Для НИОКР или мелкосерийного прототипирования одного лазера вполне достаточно.
Рециклинг порошка: скрытая переменная затрат
Порошок — крупнейшая статья расходов в пластиковой PBF-печати. Система со встроенным просеиванием, смешиванием и дозированием свежего порошка способна резко снизить потери:
- PPS от TPM3D объединяет охлаждение, извлечение деталей, просеивание и смешивание в одной станции;
- PA12 допускает повторное использование порошка до 80 % (Precimid1172Pro);
- оптимизированные процессы, как у Edser Labs на PP Pro, достигают почти 100 % рециклинга.
Разница между 50 % и 80 % рециклинга не маргинальна: за год производства она может означать тысячи долларов экономии на материале.
Программное обеспечение: то, с чем вы работаете каждый день
Программная цепочка определяет, насколько быстро вы проходите путь от CAD до напечатанной детали. Обратите внимание на:
- Voxeldance Additive (версия TPM3D): импорт STL, ручная ориентация, автоматическая трёхмерная компоновка деталей, нарезка на слои;
- Build Processor: стратегия лазерного сканирования, схемы заполнения, управление параметрами;
- открытые форматы файлов для совместимости с вашими инструментами проектирования.
Сертификация и соответствие требованиям
Для промышленных и медицинских задач сторонняя сертификация не опциональна:
- Сертификация CE (TÜV Rheinland): электробезопасность и электромагнитная совместимость;
- Соответствие ATEX Zone 22: требуется для сред переработки полимерных порошков (защита от взрыва пыли);
- ISO 9001: система менеджмента качества;
- Биосовместимость материала: класс USP VI или ISO 10993 для медицинского PA12.
Системы TPM3D сертифицированы по CE TÜV Rheinland и соответствуют ATEX Zone 22; они эксплуатируются в медицинских, автомобильных и аэрокосмических средах в Европе, Азии, Северной Америке и на Ближнем Востоке.
Реальные внедрения
Автомобильная промышленность: GAC R&D Centre сократил срок прототипирования на 70 %
Департамент прототипирования GAC R&D Centre раньше отдавал каждый прототип на сторону по цепочке из шести этапов: проект, экспорт, расчёт, ожидание, доставка, приёмка. Сроки составляли 2–3 недели на одну итерацию.
После передачи производства внутрь компании на TPM3D P550DL с материалом Precimid1172Pro PA12 рабочий процесс сократился до четырёх этапов, а срок — до 4 дней, то есть более чем на 70 %. Команда теперь ведёт внутри предприятия четыре категории валидации: внешний вид, конструкцию, собираемость и эргономику, полностью контролируя конфиденциальные проектные данные.
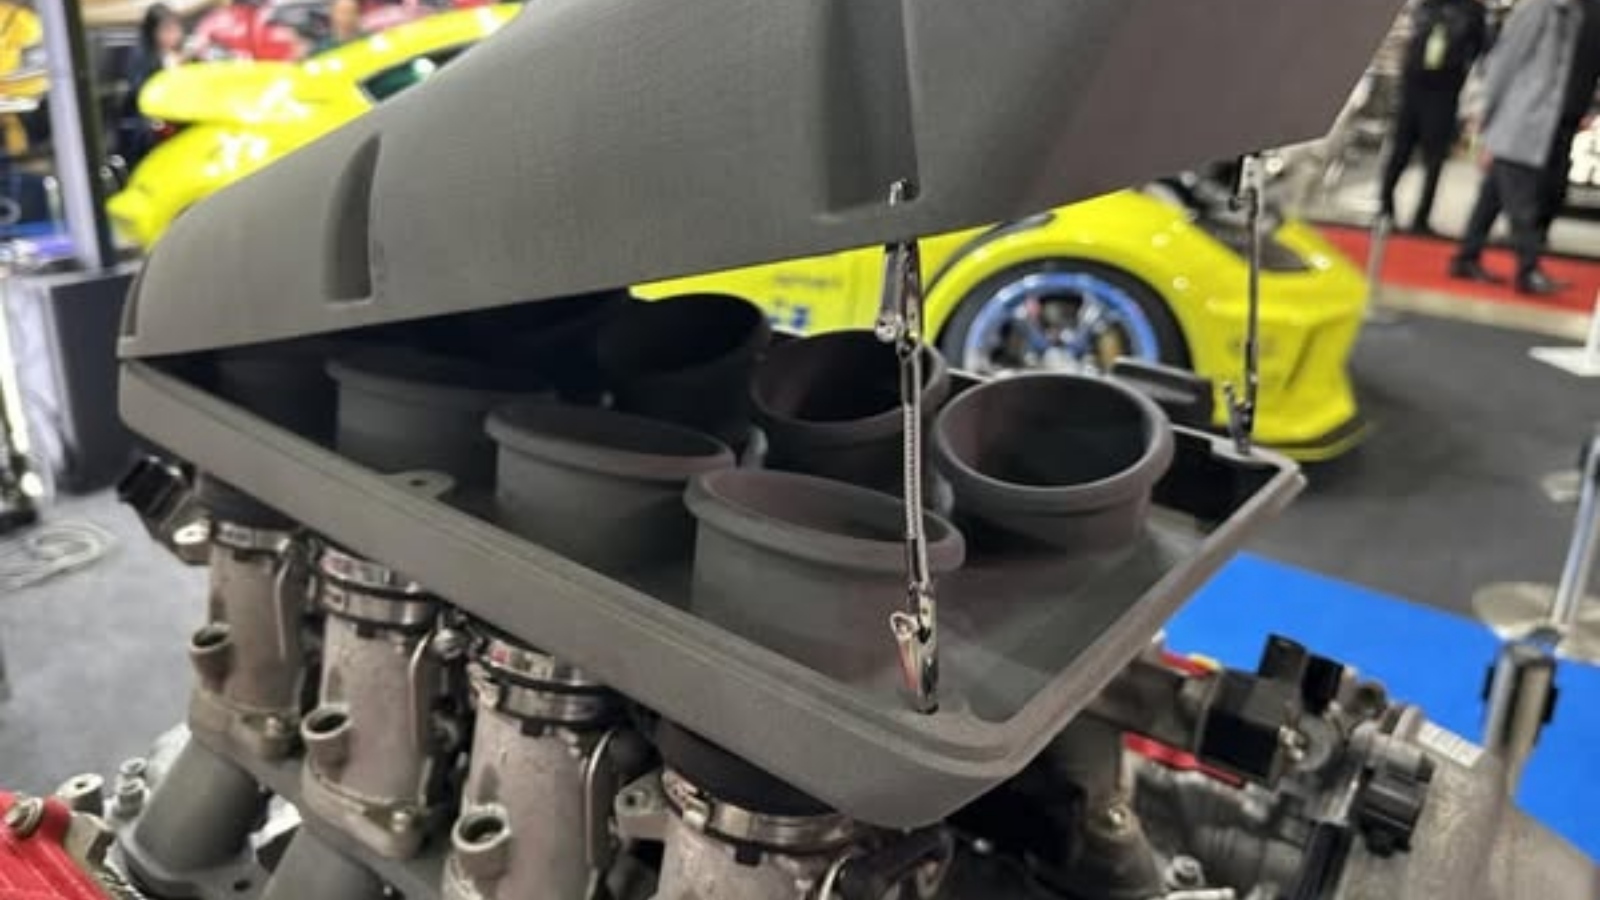
Другие автомобильные внедрения: Dongfeng Motor использует TPM3D S480 с PA12-GF30 для панелей центральной консоли; DTM Racing Sport изготовил впускной коллектор V8 массой 1,9 кг, реализовав возможности SLS-печати по созданию сложных внутренних геометрий, недостижимых для литья под давлением.
Медицина: отклонение при установке хирургических шаблонов снизилось с 30 % до менее 5 %
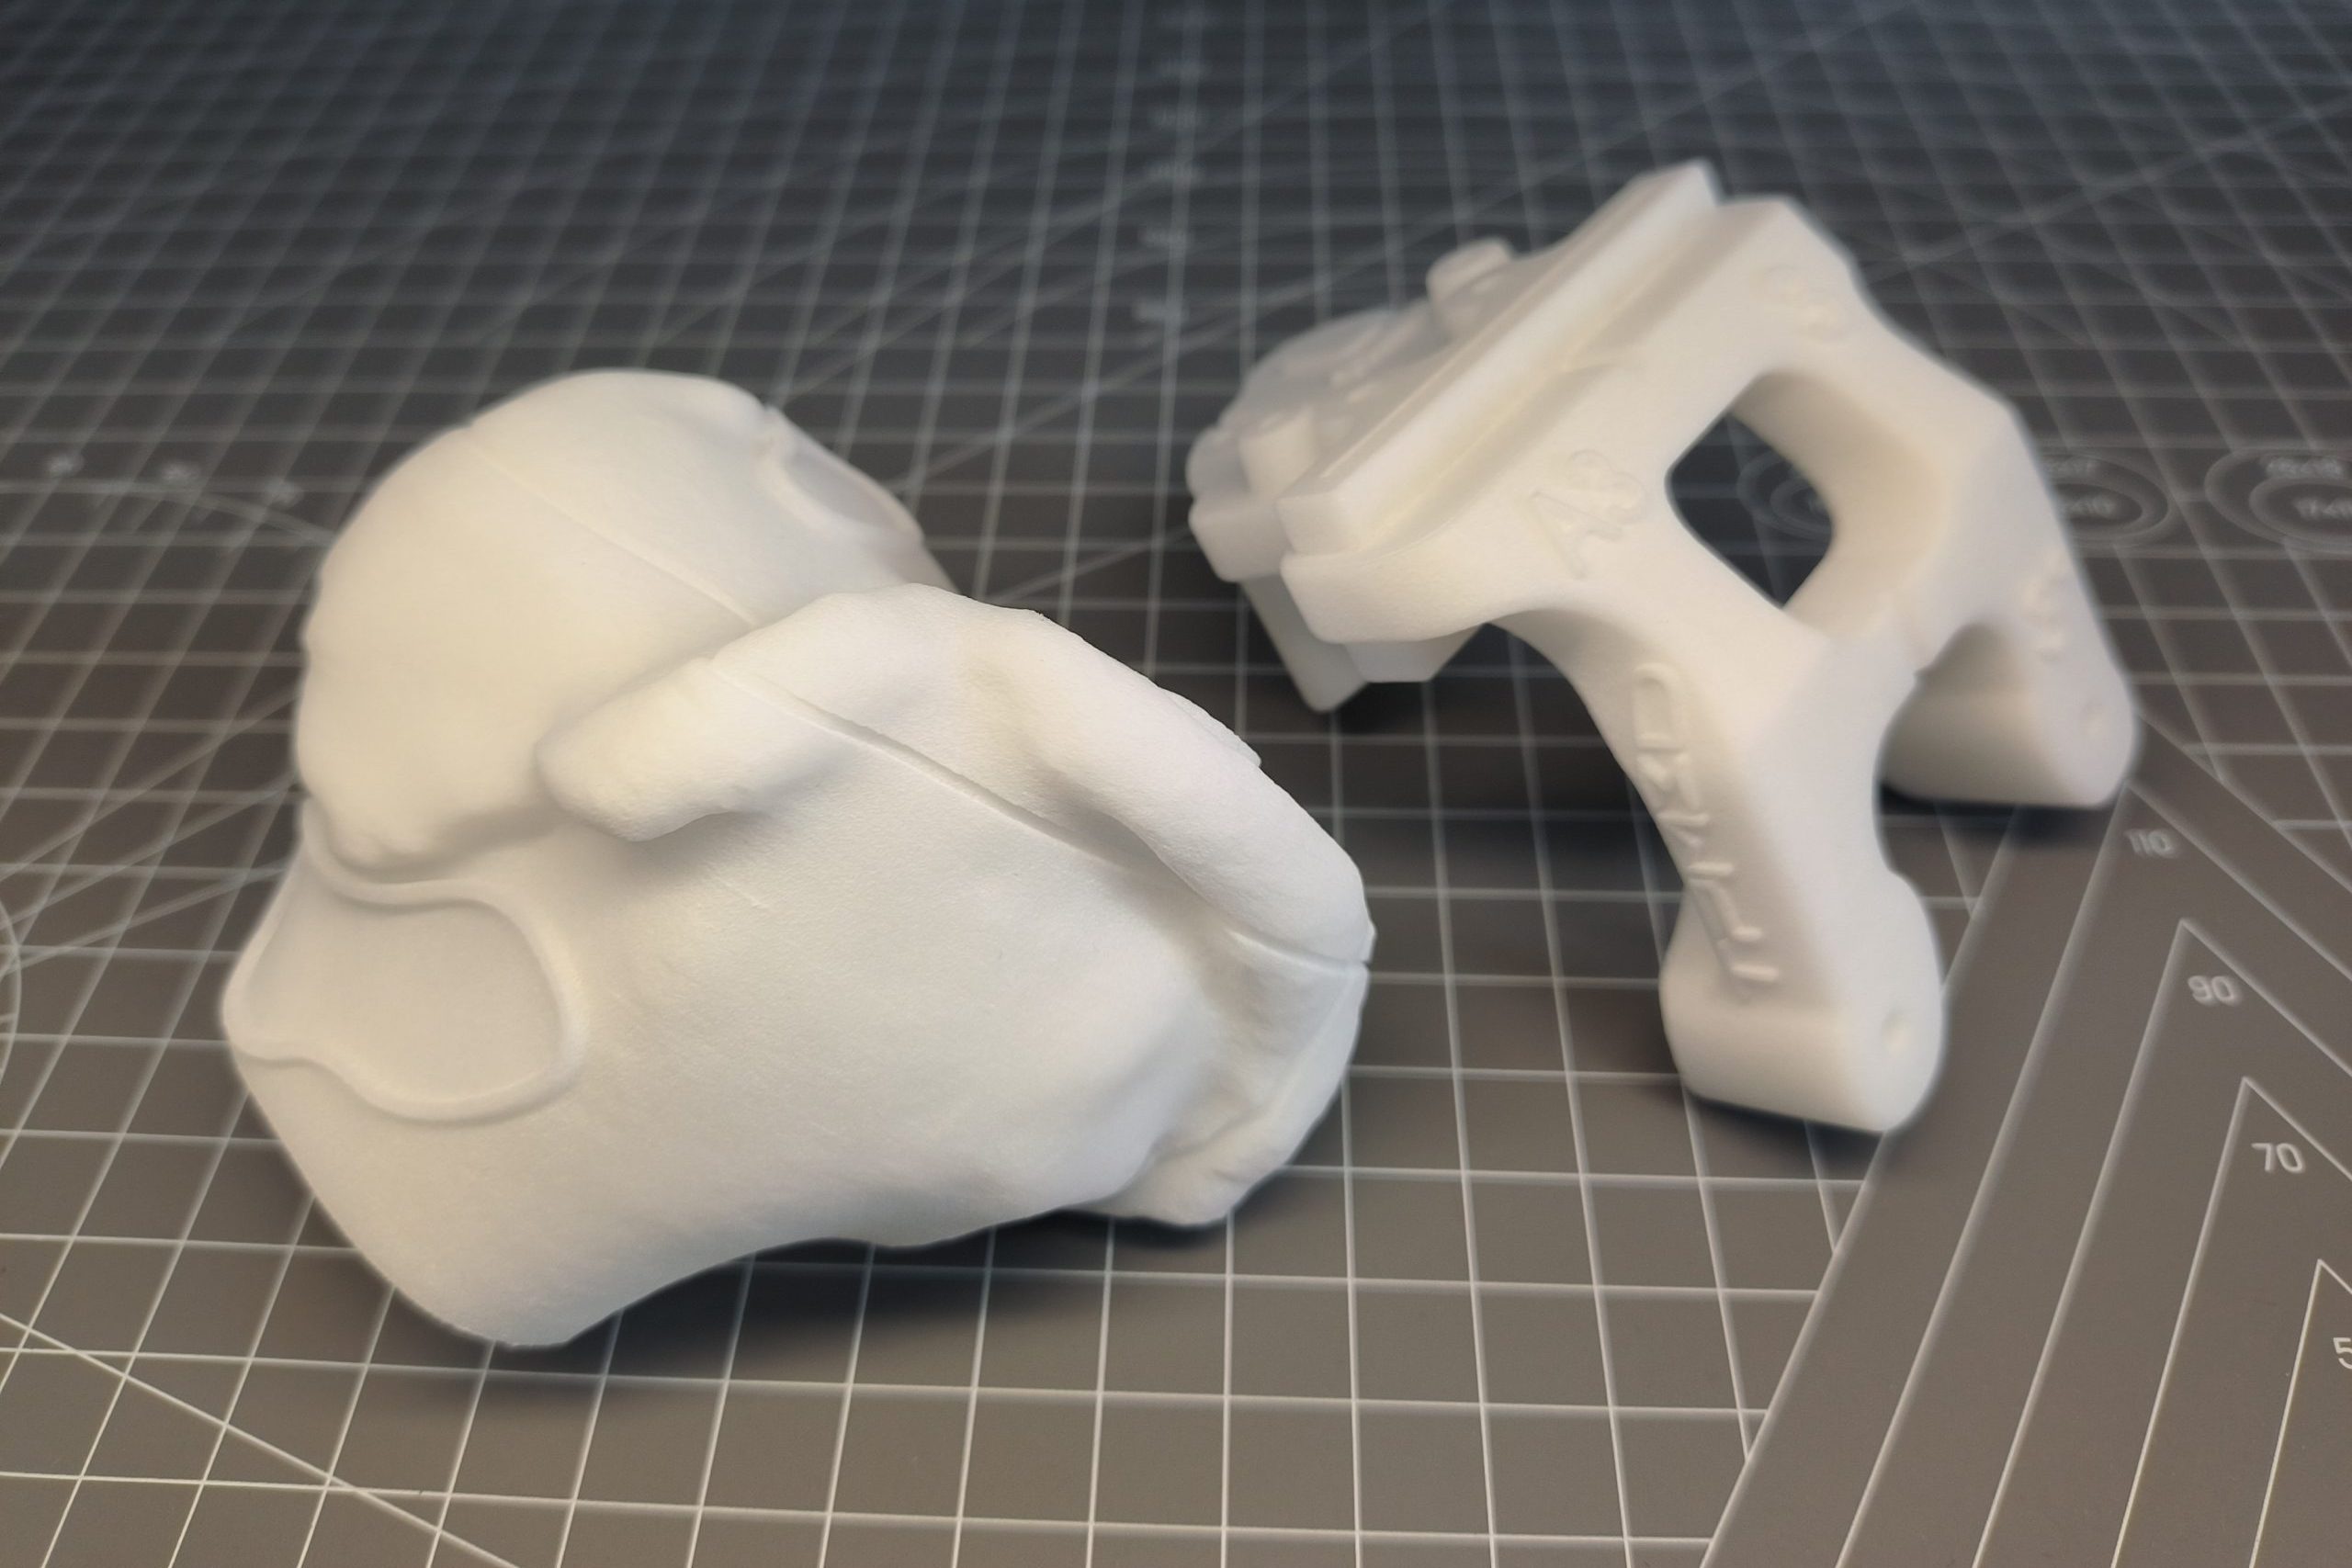
Компания AK Medical применяет TPM3D P360 с биосовместимым PA12 для изготовления ортопедических хирургических шаблонов под конкретного пациента. Шаблоны, напечатанные методом SLS, обеспечивают субмиллиметровое прилегание к поверхности кости, что снизило долю отклонений выравнивания нижних конечностей более чем на 3° примерно с 30 % случаев до менее 5 %.
Система работает под сертификацией CE и соответствует требованиям Zone 22 по взрывозащите пыли, со встроенной генерацией азота. С 2025 года NHSA (Китай) включила медицинские шаблоны, напечатанные в 3D, в реестр оплачиваемых услуг, что ускорило переход технологии из премиальной опции в стандартную практику.
Аэрокосмическая отрасль и БПЛА: рама дрона массой 6 граммов при прочности 88 МПа
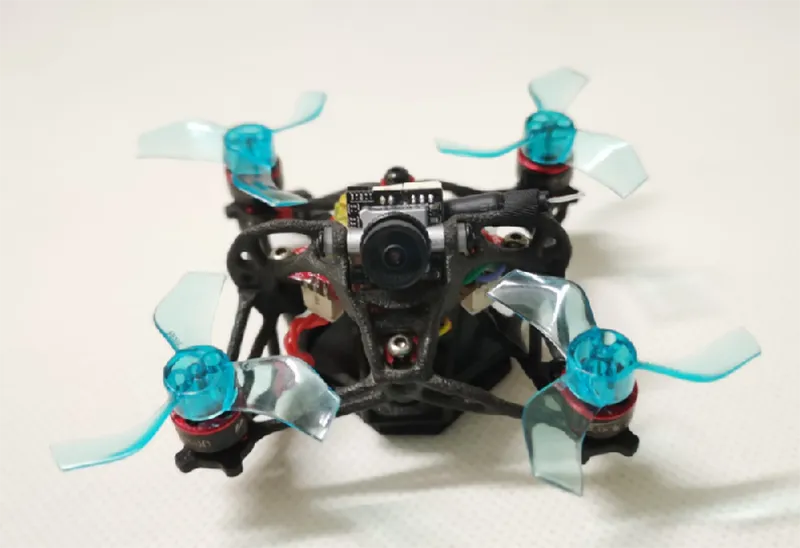
Раму микро-БПЛА размером 66 × 66 × 32,6 мм напечатали из материала Precimid1174Pro CF (PA12 с 30 % углеродного волокна) на SLS-системе TPM3D. Рама весит 6 граммов (весь аппарат — 35 г) при прочности на растяжение 88 МПа, что на 91 % выше, чем у неармированного PA12. Она прошла статические испытания, термоциклирование (−20…+60 °C), проверки электромагнитного экранирования и лётные испытания на высокой маневренности при 8 м/с.
Именно здесь сочетаются PA12 с углеродным волокном и SLS без поддержек: сложные внутренние каналы усиления, тонкостенные структуры и облегчающие решётки — всё в одной печати, с прочностью, приближающейся к алюминию.
Потребительские изделия: Edser Labs выводит аддитивное производство на 90 %
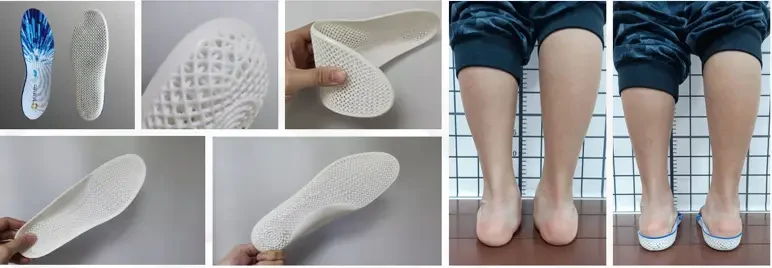
Испанская компания Edser Labs использует двухлазерную систему TPM3D S600DL с порошком PP Pro для изготовления индивидуальных ортопедических стелек. Цифровой процесс — сканирование стопы лидаром, CAD, SLS-печать — примерно вдвое сокращает время печати одного слоя благодаря двухлазерному сканированию. Рециклинг порошка PP Pro приближается к 100 %, то есть потери материала почти отсутствуют.
Edser рассчитывает, что 90 % её продукции будет производиться аддитивно — переход от традиционного изготовления ортезов, который был бы экономически невозможен без SLS-печати, близкой к безотходной.
Сравнение пластиковой PBF-печати с другими технологиями 3D-печати
- Материал. Пластиковая PBF (SLS) — конструкционные термопласты (PA12, TPU, PEEK); FDM — филамент (PLA, ABS, PETG); SLA — фотополимерная смола; металлическая PBF (SLM) — металлический порошок (Ti, Al, сталь).
- Поддержки. SLS — не нужны, порошок держит сам себя; FDM — требуются для нависаний; SLA — требуются; металлическая PBF — требуются в большом объёме.
- Изотропия. SLS — почти изотропная (разброс менее 5 %); FDM — анизотропная (по оси Z прочность 50–70 % от XY); SLA — изотропная, но хрупкая; металлическая PBF — почти изотропная.
- Поверхность (как напечатано). SLS — матовая, шероховатая (Ra 8–12 мкм); FDM — видны линии слоёв (Ra 10–25 мкм); SLA — гладкая (Ra 1–5 мкм); металлическая PBF — шероховатая (Ra 10–20 мкм).
- Функциональная долговечность. SLS — высокая, настоящие конструкционные пластики; FDM — умеренная; SLA — низкая, деградация под УФ со временем; металлическая PBF — очень высокая.
- Для чего лучше всего. SLS — функциональные прототипы и мелкосерийное производство; FDM — концепт-модели и дешёвые прототипы; SLA — визуальные прототипы, ювелирные изделия, стоматология; металлическая PBF — конечные металлические детали и оснастка.
Если коротко: если нужны детали, работающие как литой нейлон, ваш процесс — PBF. Если нужно лишь проверить форму, дешевле FDM. Если важна косметика, глаже SLA. Если нужен металл — это отдельный разговор.
Часто задаваемые вопросы
Пластиковый синтез на порошковом слое и SLS — это одно и то же?
Да. SLS (селективное лазерное спекание) — самая распространённая промышленная реализация пластиковой PBF-печати. Термины «полимерная PBF», «пластиковая LPBF» и «SLS» в отрасли используют как взаимозаменяемые, хотя SLS — исходный и наиболее признанный. Все системы TPM3D работают по процессу SLS.
Какие материалы может обрабатывать пластиковый PBF-принтер?
PA12 (нейлон 12) и PA11 (нейлон 11) покрывают большинство применений. Наполненные варианты — PA12-GF30 (стекловолокно) и PA12-CF (углеродное волокно) — добавляют жёсткость и прочность. TPU даёт гибкие эластомерные детали. PP обеспечивает химическую стойкость и минимальную плотность. Высокопроизводительные полимеры вроде PEEK, PEKK и PPS требуют специализированных высокотемпературных систем, например TPM3D S320HT.
Какова типичная точность деталей, напечатанных методом пластиковой PBF-печати?
Размерная точность ±0,2 % (минимум ±0,2 мм) типична для откалиброванного промышленного оборудования. TPM3D S480 обеспечивает пятно лазера 0,31 мм при скорости сканирования 21 000 мм/с для высокоточной работы. Элементы меньше 0,2 мм могут потребовать последующей механической обработки.
Нужна ли высокотемпературная система для PEEK?
Да. PEEK требует температуры камеры построения 300–350 °C — значительно выше, чем у стандартных систем для PA12 (около 170 °C). TPM3D S320HT рассчитана на PEEK, PEKK и PPS с максимальной температурой построения 350 °C и контролируемыми профилями охлаждения для управления кристалличностью.