Компания TPM3D опубликовала результаты измерений качества деталей, напечатанных по технологии селективного лазерного спекания (SLS) на 3D-принтере TPM3D P360. Тестовые образцы печатали из материалов Precimid1172Pro GF30 BLK (PA12 со стеклянными микрошариками) и Precimid1172Pro BLK (PA12) при толщине слоя 0,12 мм. Измерения проводились на реальных деталях, а не на демонстрационных образцах, поэтому вместо общих формулировок в отчёте приводятся конкретные отклонения от CAD-размеров и снимки поверхностей.
Материал охватывает три характеристики качества: точность размеров, качество поверхности и разрешение по элементам. Отдельно указано, в чём процесс силён, а где есть ограничения, которые стоит учитывать ещё на этапе проектирования детали.
Точность размеров: измеренные отклонения
Для оценки использовали эталонные тестовые детали с известными проектными размерами. Их печатали, а затем измеряли штангенциркулем. Приведённые отклонения — это разница между размером в CAD и фактическим размером напечатанной детали по горизонтали (XY) и по вертикали (Z).
Горизонтальные размеры (плоскость XY)
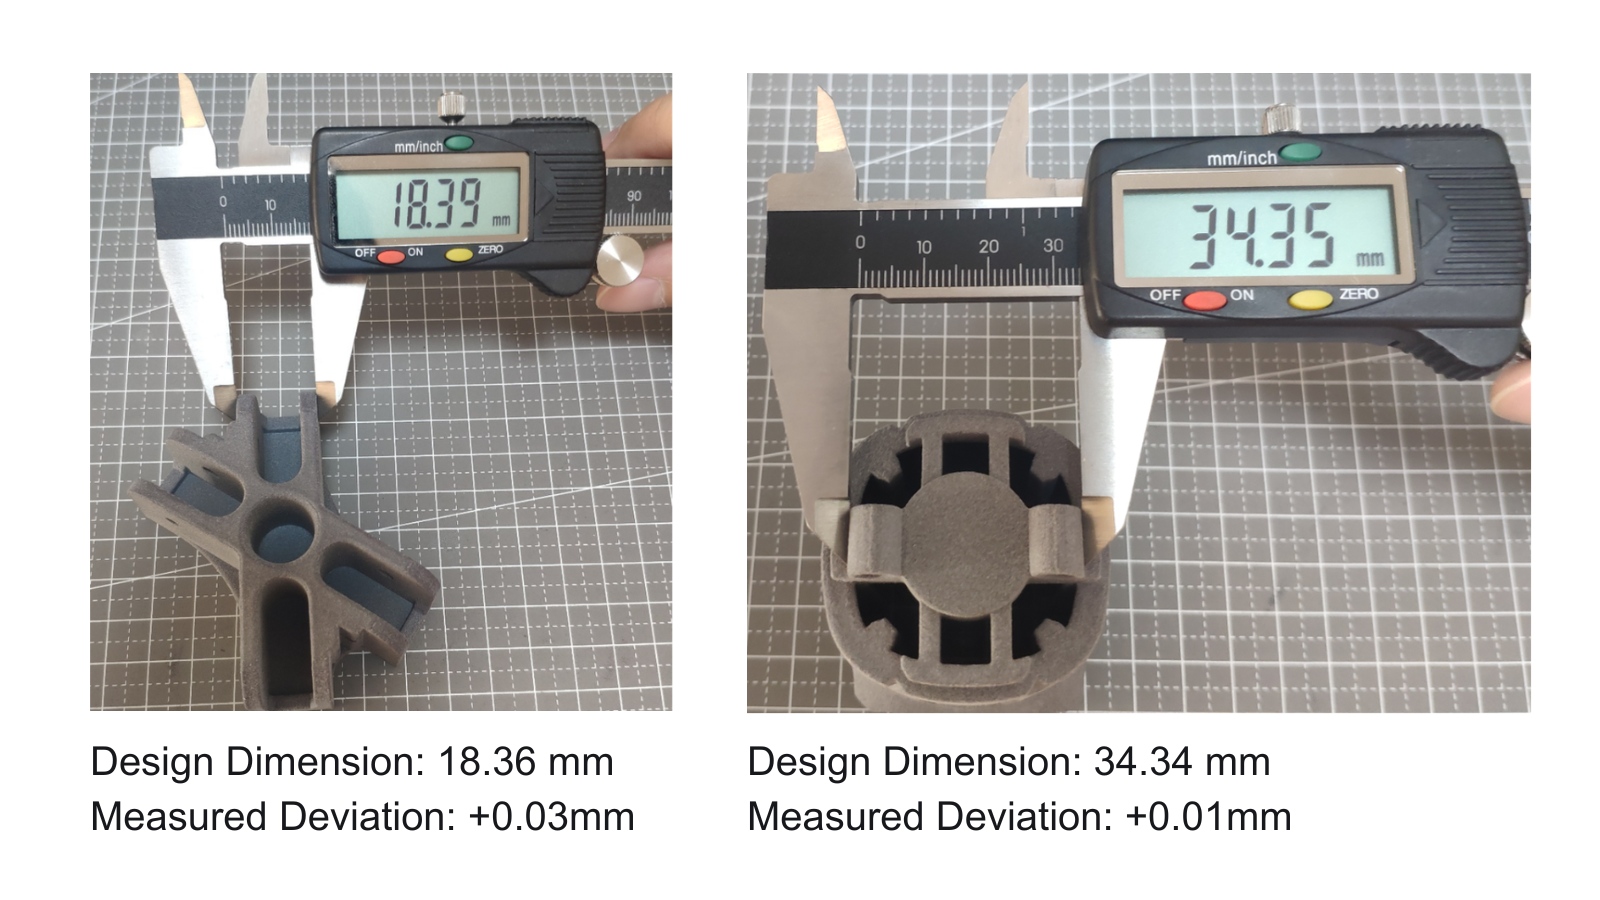
- Проектный размер 18,36 мм — отклонение +0,03 мм (в пределах 0,2 % от проектного размера).
- Проектный размер 34,34 мм — отклонение +0,01 мм (в пределах 0,03 % от проектного размера).
По горизонтальным размерам P360 уверенно держит допуск заметно меньше ±0,05 мм для деталей в диапазоне 18–35 мм. Небольшое положительное смещение — детали печатаются чуть крупнее проекта — стабильно и предсказуемо, при необходимости его можно скомпенсировать в CAD.
Вертикальные размеры (ось Z)
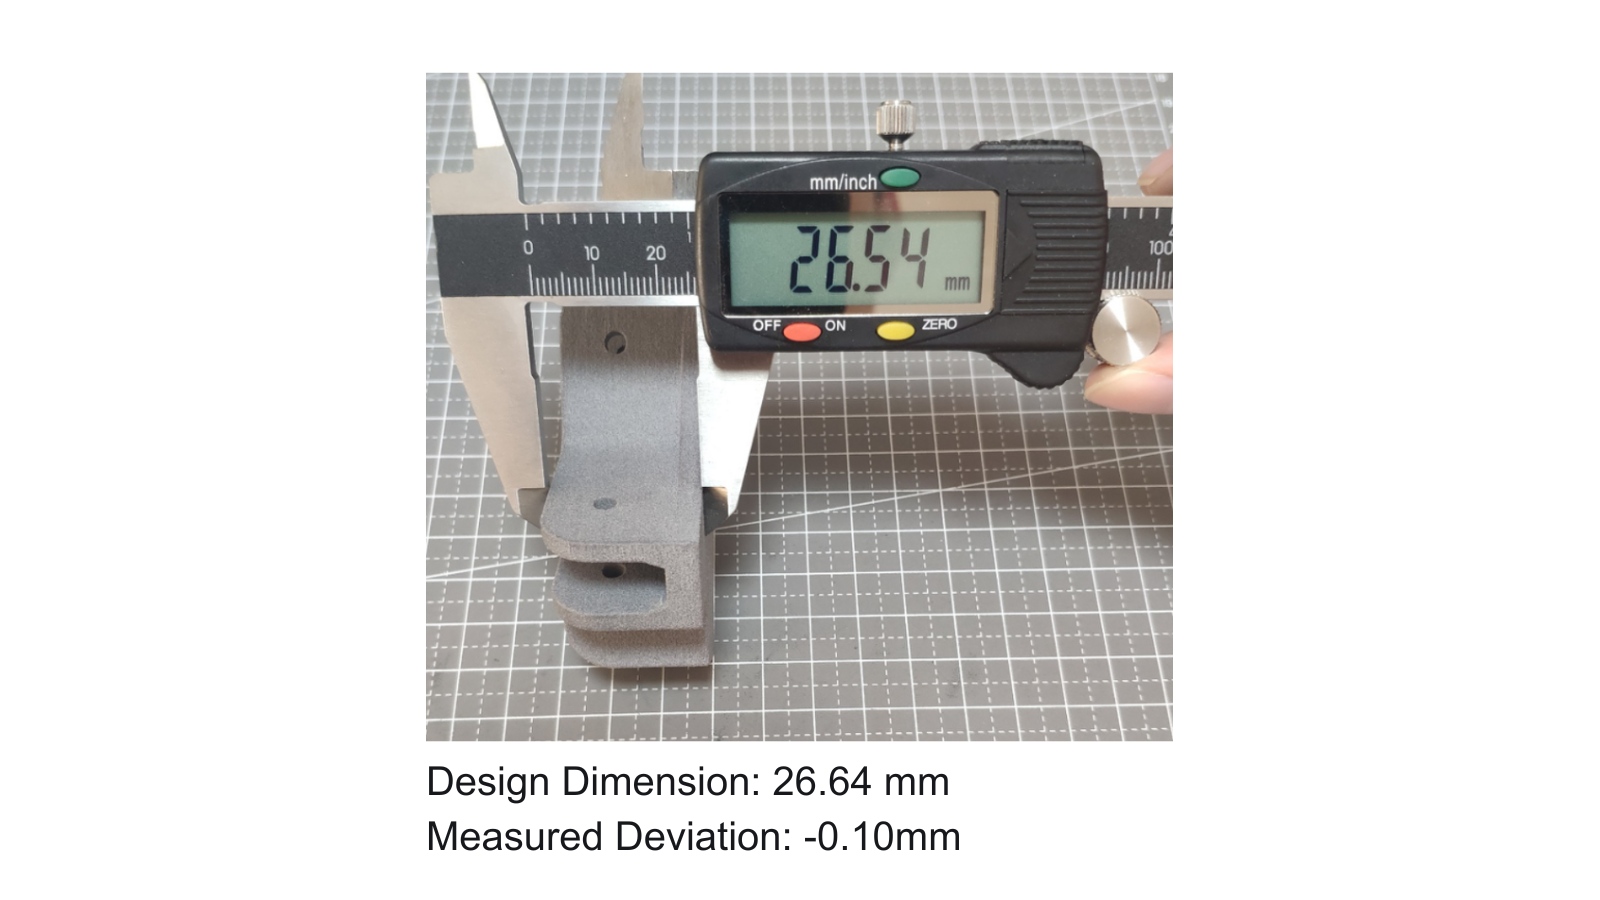
- Проектный размер 26,64 мм — отклонение −0,10 мм (меньше высоты одного слоя 0,12 мм).
Отклонение по вертикали больше, чем по горизонтали. Это ожидаемо для любого послойного процесса: указанные −0,10 мм на элементе 26,64 мм — меньше высоты одного слоя при печати с толщиной 0,12 мм.
Тонкие стенки
- Проектная толщина стенки 0,50 мм — отклонение +0,02 мм. Стенки 0,5 мм печатаются точно.
- Проектная толщина стенки 0,66 мм — отклонение +0,04 мм. Смещение стабильно положительное.
Отклонение всего +0,02 мм на стенке 0,5 мм — содержательный результат: такая толщина находится у нижней границы того, что SLS воспроизводит надёжно, и P360 справляется с ней без заплывания и деформаций.
Качество поверхности деталей после печати
Верхние и нижние поверхности
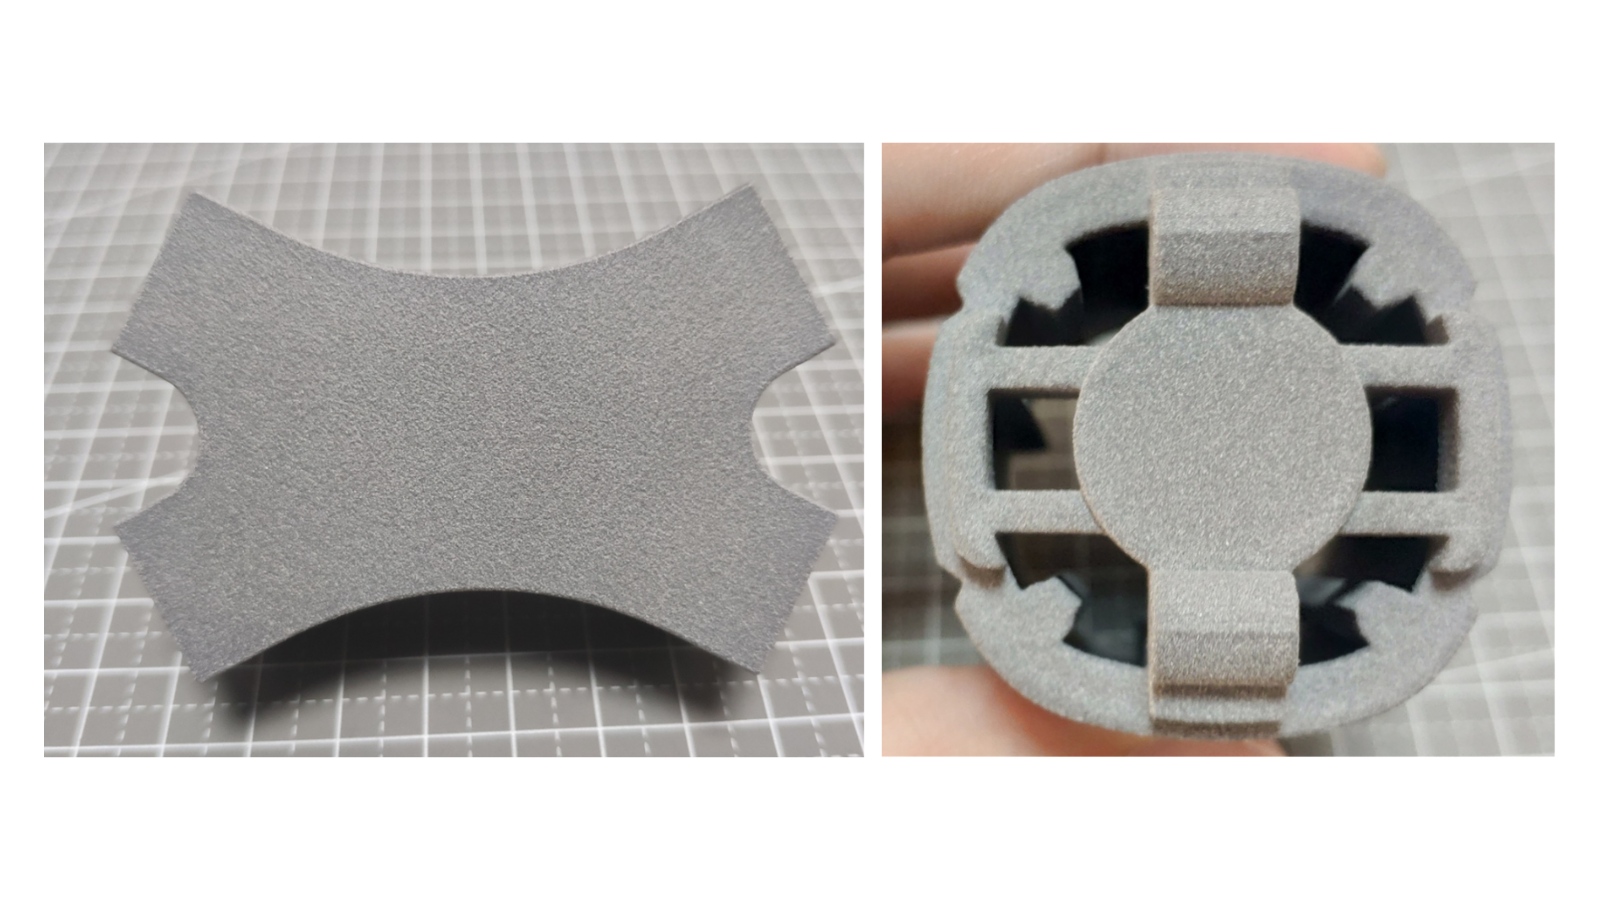
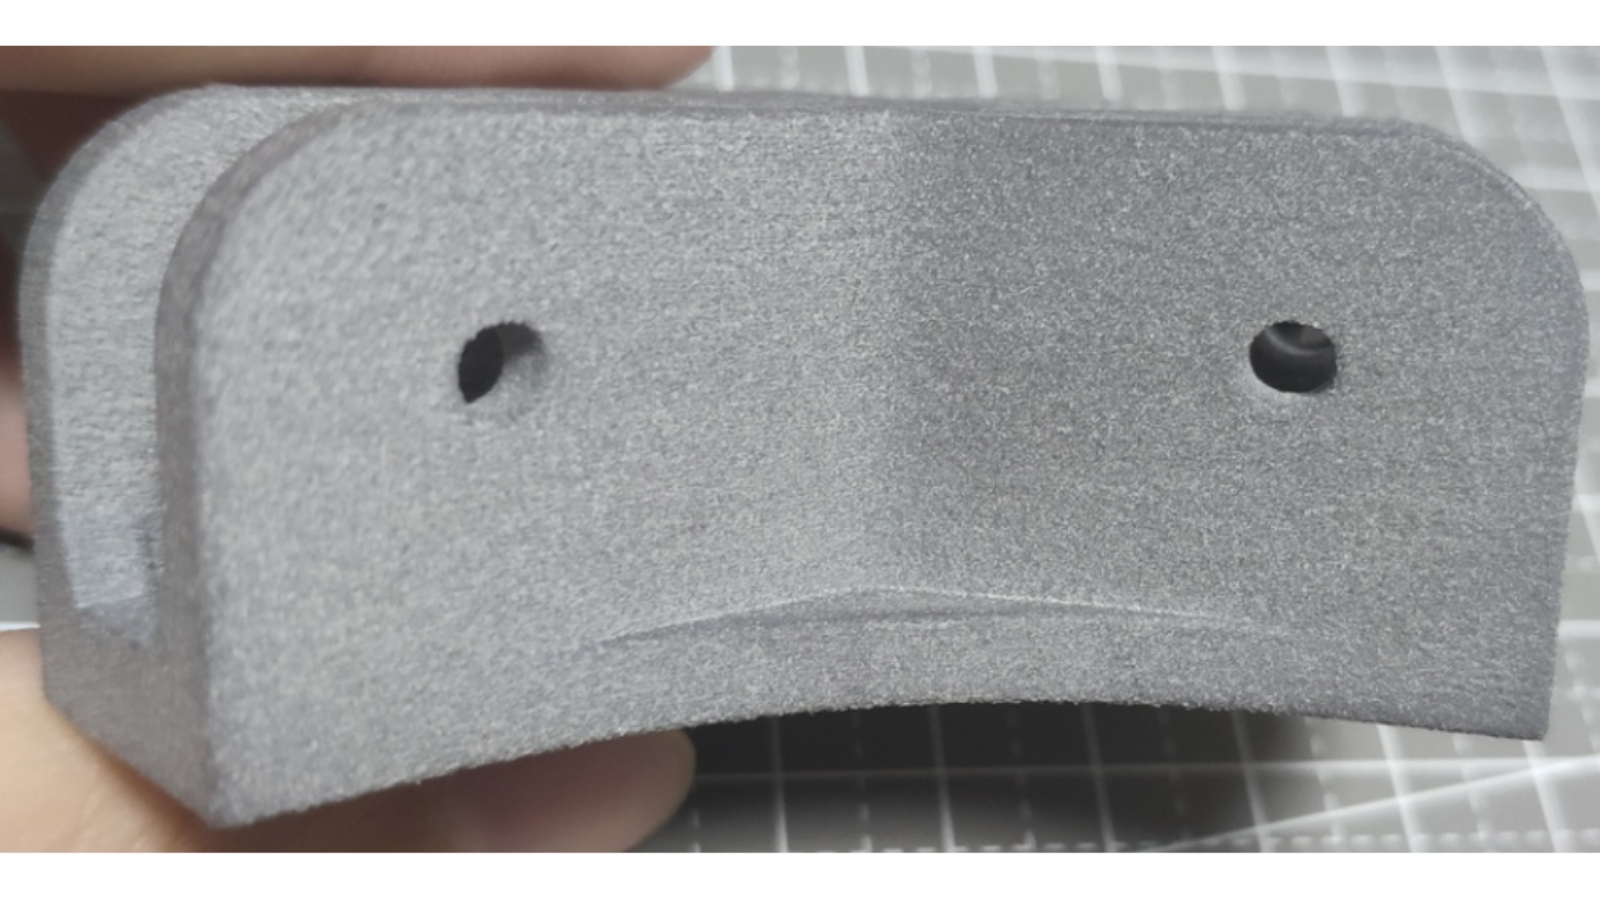
У напечатанных на P360 тестовых деталей верхние и нижние плоскости гладкие, следы проходов лазера визуально не проявляются. Поверхность однородная, матовая — без раковин, вспучивания и видимых дефектов.
Именно такой результат нужен для видимых поверхностей функциональных деталей. Гладкости достаточно, чтобы не шлифовать деталь для внутренних и силовых применений. Для поверхностей, которые видит заказчик, дробеструйная обработка или паровое сглаживание дают однородную сатиновую отделку за несколько минут.
Боковые стенки
На боковых стенках почти нет «апельсиновой корки», а следы слоёв не бросаются в глаза. «Апельсиновая корка» — характерный дефект SLS в виде шероховатой текстуры на вертикальных поверхностях, вызванный неравномерным нанесением порошка или тепловой нестабильностью. На этих образцах, напечатанных на P360, она практически отсутствует.
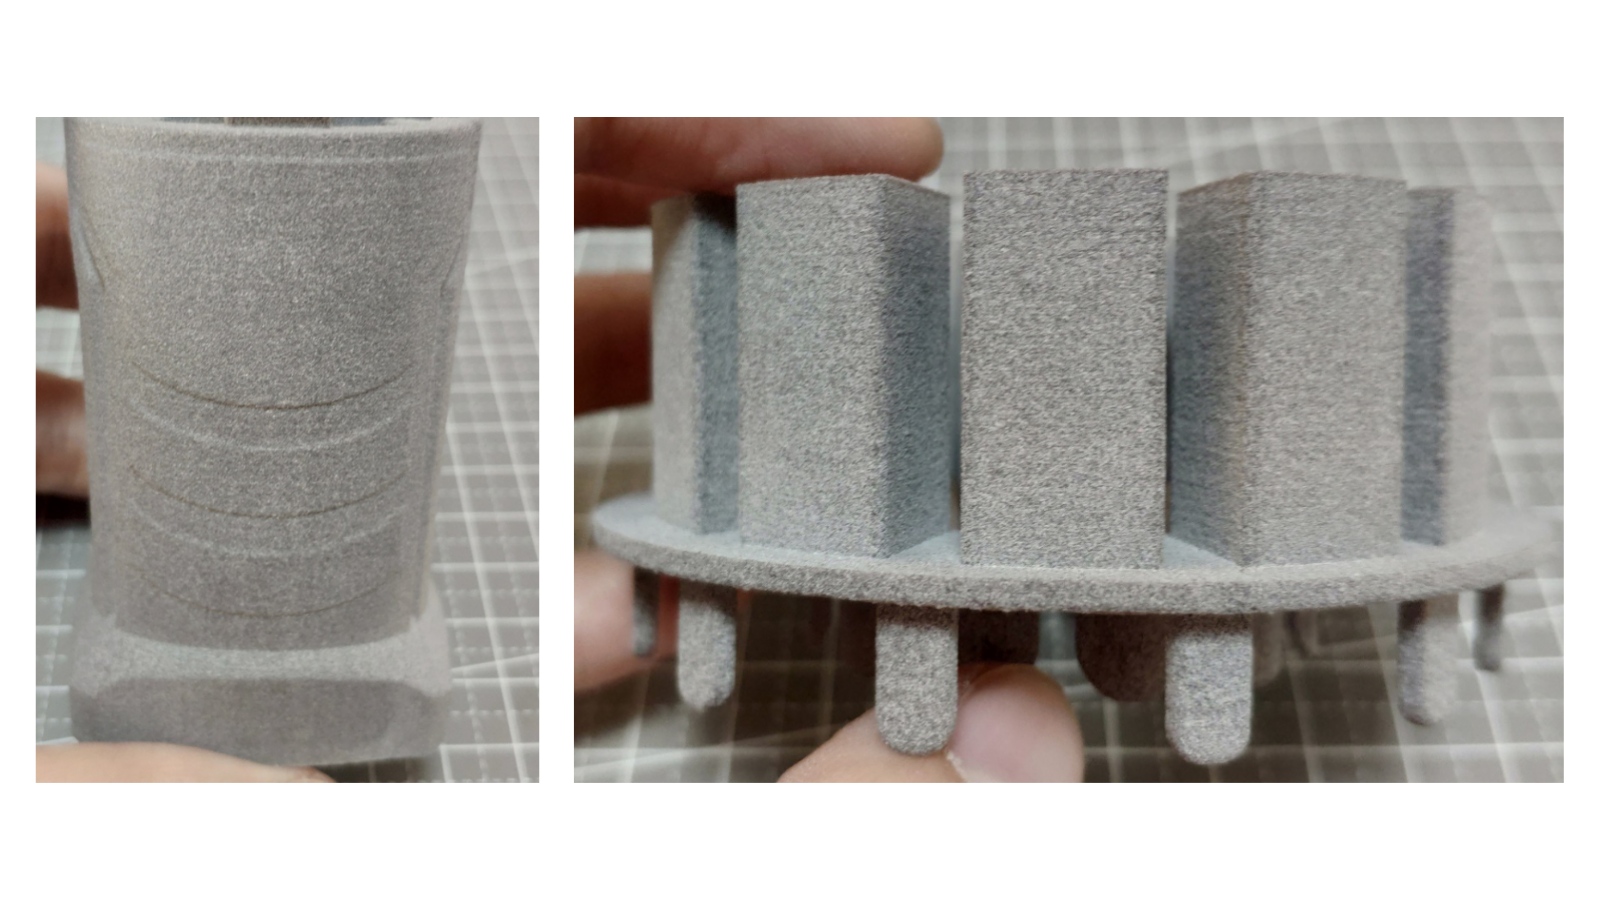
Следы слоёв при толщине 0,12 мм заметны только при близком рассмотрении — на вертикальных стенках они выглядят как очень слабые горизонтальные полосы. На наклонных поверхностях (30–60° от горизонтали) ступенчатость выражена сильнее, но остаётся умеренной.
Углы: чистые и острые
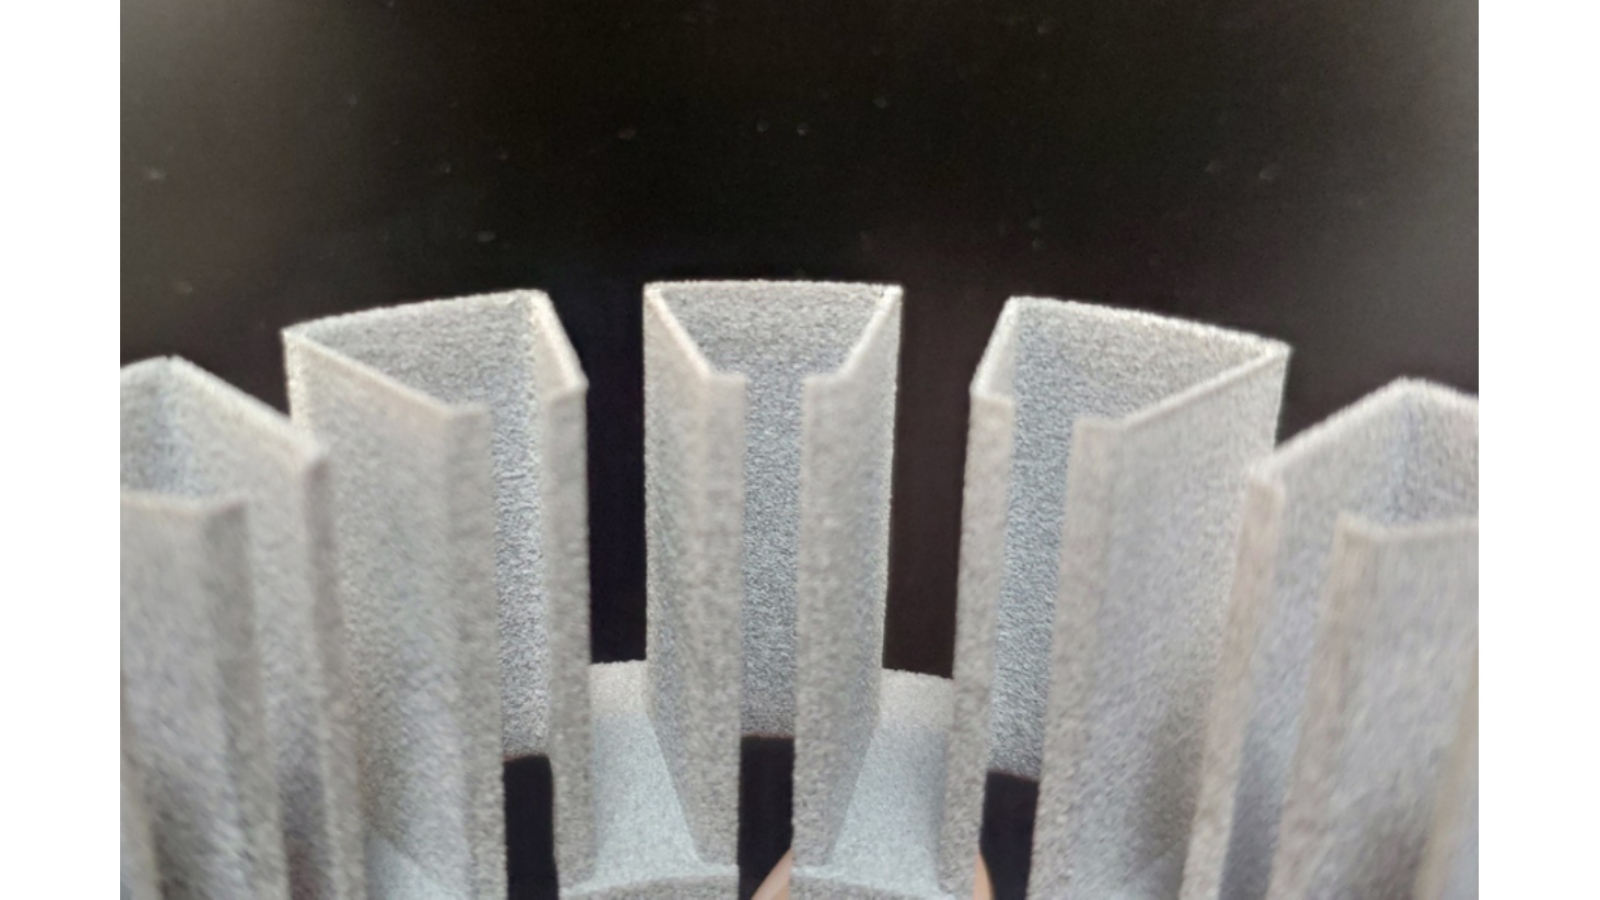
Углы рамок на тестовых деталях не имели выступов и наплывов, в том числе на острых углах. Выступание на углах — распространённый дефект SLS: в местах смены направления движения лазера накапливается избыточное тепло, и материал вспучивается. В TPM3D P360 применены эффективное планирование траектории лазера и точный контроль энергии: при сканировании вокруг углов лазер автоматически компенсирует подводимую энергию.
Почему качество поверхности стабильно
Ровную поверхность обеспечивают два фактора.
- Система нанесения порошка с ножом. В P360 каждый слой порошка разравнивает нож (не валик). Нож формирует плоское, равномерное порошковое ложе. Валик может вносить следы вибрации и статический заряд — и то и другое порождает дефекты поверхности.
- Высокое поглощение лазерного излучения. CO₂-лазер достигает примерно 96 % поглощения на нейлоновом порошке. Энергия идёт точно туда, куда направлен луч, с минимальным тепловым разлётом. В результате спекание получается чистым, без перегрева окружающего порошка, который иначе вызывал бы шероховатость поверхности и рост детали.
Механическая прочность: больше усилия на деформацию и разрушение
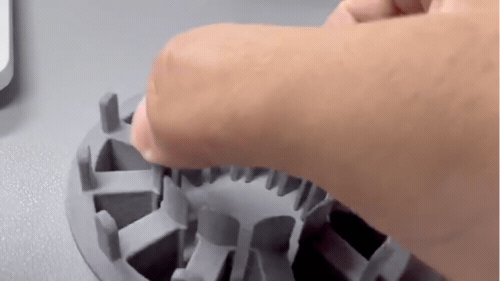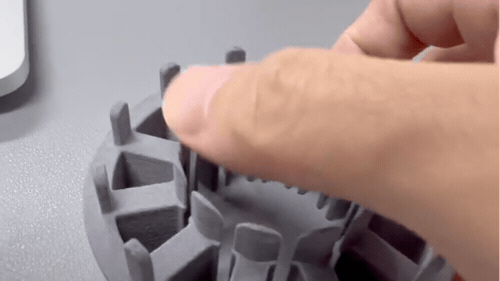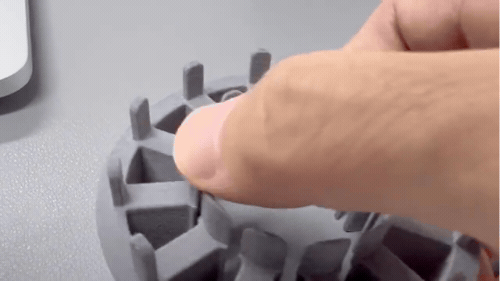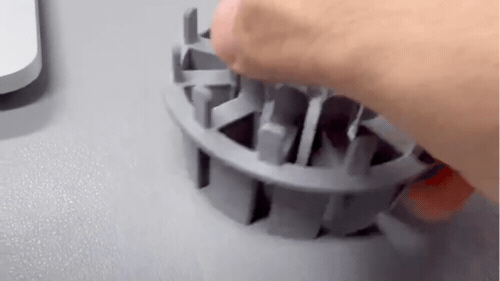
Тестовые детали сравнивали по усилию ручного изгиба и разрушения. Образцам, напечатанным на P360, потребовалось больше усилия на деформацию и больше усилия на разрушение, чем эталонному образцу сравнения. Это указывает на то, что спекание даёт плотный, хорошо проплавленный материал не только по поверхности, но и по всему сечению детали.
Поглощение 96 % у CO₂-лазера на нейлоне означает, что каждый слой спекается полностью, а не сплавляется частично. Полное спекание даёт более высокую плотность и прочность связи между слоями, что напрямую отражается на механических характеристиках.
Ответы на частые вопросы
Какова точность размеров деталей, напечатанных по SLS?
На TPM3D P360 горизонтальные элементы в диапазоне 18–35 мм выдерживаются с точностью ±0,03 мм. По вертикали отклонение немного больше — примерно 0,10 мм на элементе 27 мм.
Насколько гладкая поверхность у SLS-детали?
После печати SLS-детали имеют матовую, слегка зернистую поверхность. На TPM3D P360 плоские поверхности гладкие, без видимых следов проходов лазера, а на боковых стенках нет «апельсиновой корки». При толщине слоя 0,12 мм следы слоёв слабые. Дробеструйная обработка или паровое сглаживание дают однородную сатиновую отделку за 10–15 минут; дальнейшая постобработка выполняется по требованиям, например паровое сглаживание для гладкой глянцевой поверхности.
Можно ли печатать тонкие стенки?
Да. TPM3D P360 надёжно печатает стенки толщиной от 0,5 мм с отклонением всего +0,02 мм. Стенки 0,66 мм дают отклонение +0,04 мм. Ниже 0,5 мм результат становится менее предсказуемым.
Прочны ли детали, напечатанные по SLS?
Детали, напечатанные на TPM3D P360, требуют большего усилия на деформацию и разрушение по сравнению с деталями, напечатанными по FDM, что говорит о высокой плотности спекания. Поглощение 96 % у CO₂-лазера на нейлоновом порошке обеспечивает полное сплавление слоёв между собой.
Почему у SLS-деталей скруглённые кромки?
Диаметр пятна лазера (0,25 мм у P360) задаёт минимальный радиус кромки. Луч имеет физическую ширину, поэтому острые кромки и фаски печатаются со скруглением небольшого радиуса. Это свойство самого процесса лазерного спекания. Если нужны идеально острые кромки, их получают механической обработкой.
Какую толщину слоя выбрать для SLS-печати?
TPM3D P360 поддерживает толщину слоя от 0,06 до 0,20 мм, для большинства задач рекомендуется 0,12 мм. При 0,12 мм достигается оптимальный баланс между качеством поверхности, точностью и скоростью печати. Более тонкие слои (0,06 мм) улучшают отделку поверхности, но заметно увеличивают время печати.