Селективное лазерное спекание (SLS) — технология промышленной 3D-печати, в которой лазер послойно сплавляет полимерный порошок в цельные детали. Неспечённый порошок вокруг детали служит естественной поддержкой, поэтому SLS не требует традиционных опорных структур. Это позволяет изготавливать сложную геометрию, внутренние каналы, зацепляющиеся между собой компоненты, облегчённые конструкции и функциональные прототипы без отдельного этапа удаления поддержек.
SLS-принтеры различаются от компактных систем для лабораторий и продуктовой разработки до крупноформатных двухлазерных платформ для промышленного серийного производства. Выбор машины зависит от размера деталей, требований к материалам, объёма производства, организации работы с порошком, условий помещения и совокупной стоимости владения. Ниже сравниваются профессиональные, промышленные, крупноформатные и высокотемпературные SLS-системы TPM3D по критериям, которые важнее всего для покупателя.
Какой SLS-принтер TPM3D выбрать: краткий ответ
- Компактная система для лаборатории или офиса — CF250;
- Мелкие и среднегабаритные промышленные детали — S260;
- PEEK, PEKK и высокотемпературные материалы — S320HT;
- Общее промышленное производство — P360 / S360 или S480;
- Высокопроизводительное производство высоких деталей — P550DL;
- Крупноформатное производство с двумя лазерами — S600DL.
Что учитывать при выборе SLS-принтера
Выбор сводится к трём вещам: объём построения, требования к материалам и производительность. Если нужна компактная настольная система с однофазным питанием, начинать стоит с CF250. Для промышленного производства линейка S-Series охватывает конфигурации от S260 до двухлазерного S600DL. Если требуются высокотемпературные материалы вроде PEEK или PEKK, подойдёт S320HT.
1. Область построения
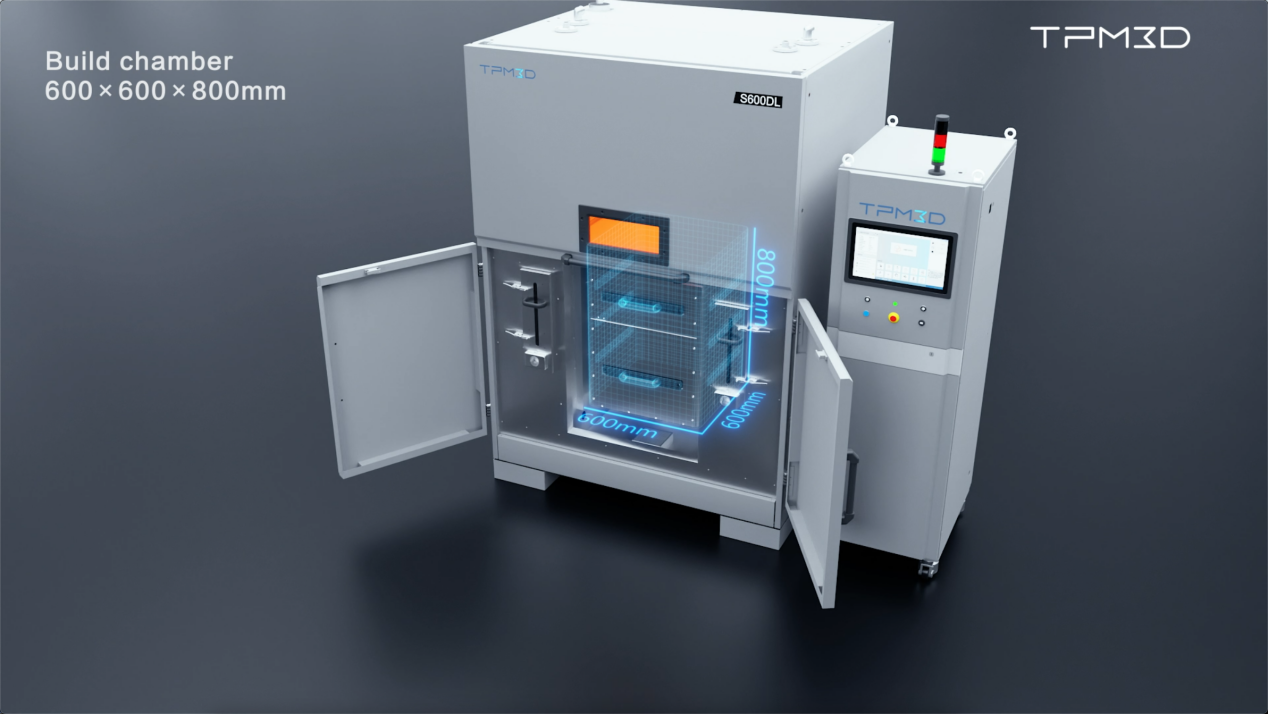
Самый прямой ограничитель — помещается ли в машину ваша самая крупная деталь. Но дело не только в максимальных габаритах. Большая камера позволяет за один прогон разместить несколько мелких деталей, что умножает производительность без изменения скорости печати.
Что проверить: наибольший габарит одиночной детали и планы по серийной печати мелких деталей. Камера 260 мм закрывает большинство задач прототипирования и производства небольших деталей. Если печатаются автомобильные или аэрокосмические компоненты, регулярно превышающие 300 мм, потребуется 360 мм и больше.
2. Тип лазера, мощность и диаметр пятна
В SLS-принтерах применяются CO₂- или волоконные лазеры, и разница между ними существенна.
- CO₂-лазеры — стандарт для большинства полимерных SLS-систем. Работают с PA12, TPU, PA-GF, PA-CF и другими распространёнными материалами. Мощность — от 30 до 140 Вт: чем она выше, тем быстрее спекание каждого слоя. Диаметр пятна — от 0.22 мм (S320HT) до 0.42 мм (S600DL): меньшее пятно даёт более высокое разрешение мелких элементов, большее — быстрее обрабатывает площадь.
- Волоконные лазеры — в CF250 используется волоконный лазер мощностью 30 Вт. Такие системы компактнее, потребляют меньше энергии и подходят для настольных и офисных решений.
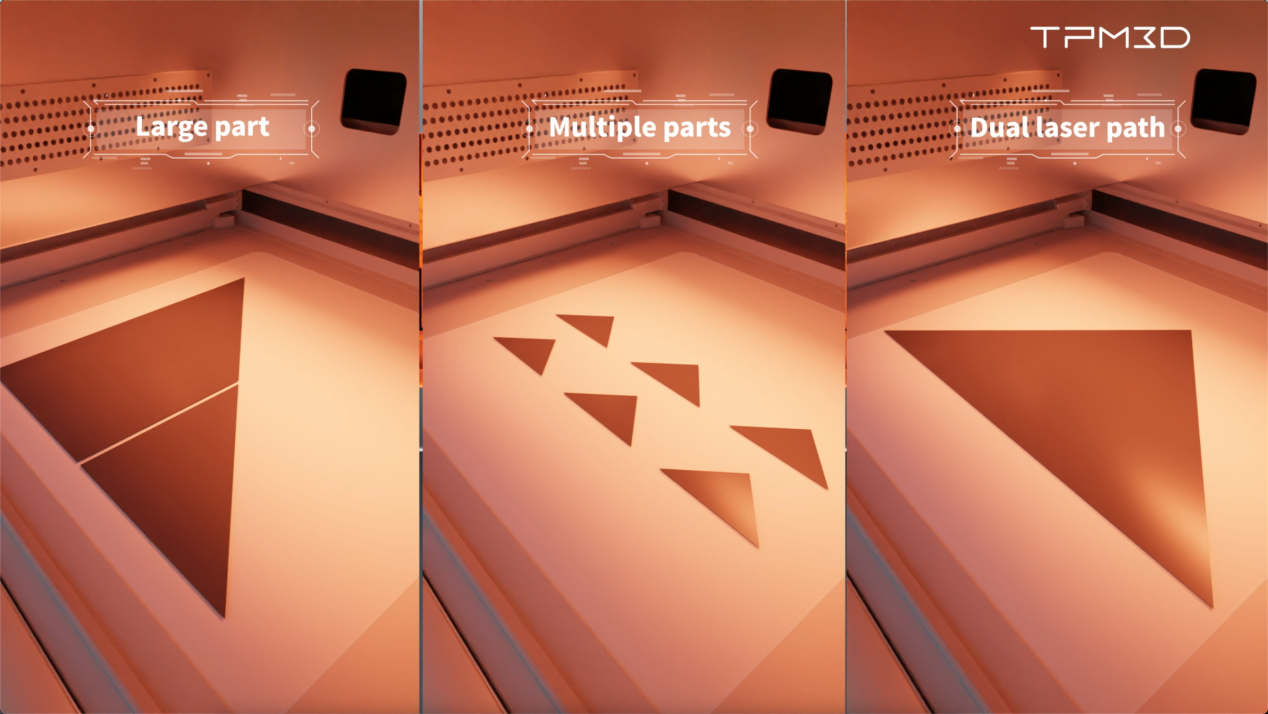
Один или два лазера: двухлазерные системы (S600DL, P550DL) делят область построения между двумя лазерами, фактически удваивая скорость печати крупноформатных построений. Это оправдано, если узкое место — производительность.
3. Скорость сканирования и скорость построения
Это две связанные, но разные метрики.
- Максимальная скорость сканирования (мм/с) — насколько быстро лазер перемещается по порошковому слою. Высокие значения означают меньшее время на слой, особенно на больших сечениях.
- Скорость построения (мм/ч или л/ч) — реальная скорость роста по вертикали с учётом времени нанесения слоя, нагрева и охлаждения. Большинство промышленных машин TPM3D дают 10–25 мм/ч, CF250 — 10–15 мм/ч.
Машина со скоростью сканирования 25 000 мм/с не обязательно печатает втрое быстрее машины с 8 000 мм/с: для большинства построений реальными узкими местами остаются нанесение порошка и термоменеджмент.
4. Толщина слоя
Толщину слоя в SLS можно регулировать, обычно в диапазоне 0.06–0.2 мм. Тонкие слои дают более гладкую поверхность, но увеличивают время печати. Толстые слои ускоряют построение, но делают границы слоёв заметнее. У большинства машин TPM3D рекомендуемое значение по умолчанию — 0.1–0.15 мм.
5. Температура камеры
Стандартные SLS-машины работают при 230 °C на порошковом слое и 160 °C в камере — этого достаточно для PA12, PA11, TPU и стеклонаполненных нейлонов. Высокотемпературные машины (например, S320HT от TPM3D с 350 °C на порошковом слое и 300 °C в камере) нужны для PEEK, PEKK и других высокоэффективных полимеров.
6. Требования к помещению: питание, площадь, масса
От них зависит, впишется ли машина в ваше помещение и инфраструктуру:
- Питание: настольный CF250 работает от 220 В, одна фаза. Промышленные машины требуют 380 В, три фазы, обычно 32 А.
- Площадь: CF250 + PPS250 занимают около 1 м². S260/S360 — примерно 1.7 м². S600DL — около 2.5 м².
- Масса: от 150 кг (CF250) до 1 750 кг (S600DL). Важна нагрузка на пол: промышленные машины требуют установки на первом этаже или усиленном основании.
7. Поддерживаемые материалы
Не каждый SLS-принтер работает с любым материалом. Ключевые различия:
- Стандартные машины: PA12, PA11, TPU, PA-GF, PA-CF — закрывают большинство задач прототипирования и производства.
- Высокотемпературные машины: нужны для PEEK, PEKK и других высокоэффективных полимеров, требующих температуры камеры выше 300 °C. S320HT от TPM3D создан именно для этой категории, с камерой на 350 °C.
Что проверить: текущие требования к материалам и планы на будущее. Если PEEK в перспективе, высокотемпературную машину стоит покупать сразу, а не модернизировать парк позже.
8. Обработка порошка
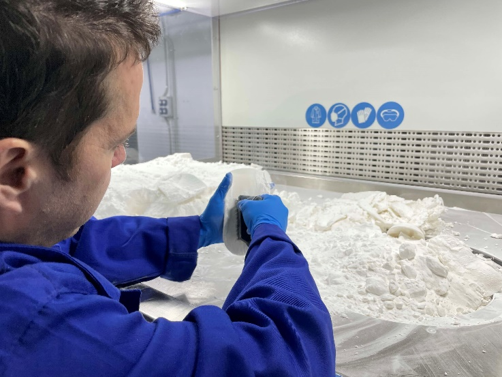
Процесс SLS не заканчивается печатью. Нужно извлечь детали из порошкового «пирога», очистить их от остатков порошка и просеять использованный порошок для повторного применения. Одни системы включают встроенную обработку порошка, другим требуется отдельная станция. Станция обработки порошка (PPS) от TPM3D совмещает очистку деталей от порошка и просеивание в одном блоке.
Что проверить: позволяют ли бюджет и площадь разместить станцию обработки порошка или нужно более интегрированное решение.
9. Программное обеспечение и интеграция в рабочий процесс
От ПО для подготовки построений зависит, насколько эффективно вы размещаете детали, управляете очередью печати и отслеживаете расход материала. Машины TPM3D поставляются с Voxeldance Additive — программой, которая отвечает за ориентацию деталей, компоновку деталей в объёме построения и слайсинг без поддержек для SLS.
Подбор по задачам: какая машина подходит вашему производству
Компактная система для НИОКР и офиса
CF250: куб построения 250 мм, волоконный лазер, питание 220 В, одна фаза. С PPS250 занимает около 1 м². Создана для лабораторий НИОКР и проектных бюро, которым нужна собственная SLS-печать без переделки помещения. Лучше всего подходит для прототипирования, испытаний материалов и мелкосерийных нейлоновых деталей.
Начальный промышленный уровень — мелкие и средние детали
S260: область построения 260 × 260 × 450 мм. Самая компактная машина линейки S-Series с сертификацией TÜV CE + PL-e. Подходит для прототипирования и мелкосерийного производства, когда детали укладываются в габарит 260 мм и важна сертификация.
Высокотемпературные и специальные материалы
S320HT: создан под PEEK, PEKK и высокоэффективные полимеры. Температура порошкового слоя 350 °C, пятно 0.22 мм для высокого разрешения мелких элементов. Области применения — аэрокосмическая отрасль, медицинские имплантаты, нефтегаз, химически агрессивные среды. Если задаче нужен PEEK, это единственная машина в линейке, спроектированная под него.
Сбалансированные рабочие машины
P360 / S360: одинаковая область построения 360 × 360 × 600 мм и CO₂-лазер 60 Вт. Различия:
- S360 — промышленный вариант: TÜV CE, безопасность PL-e, масса 1 300 кг, компактная площадь 1.7 м². Рассчитан на требовательное производство с сертификационными требованиями.
- P360 — со встроенным генератором N₂ и активным охлаждением в стандартной комплектации, более широким списком материалов (PEEK, PPS, TPU, PP) и питанием 380 В / 3P+N+PE. Качество построения производственное, уровень сертификации — PL-d.
- Подходят для сервисных бюро, пилотных производственных линий и компаний, переносящих прототипирование внутрь себя.
Крупный формат, один лазер
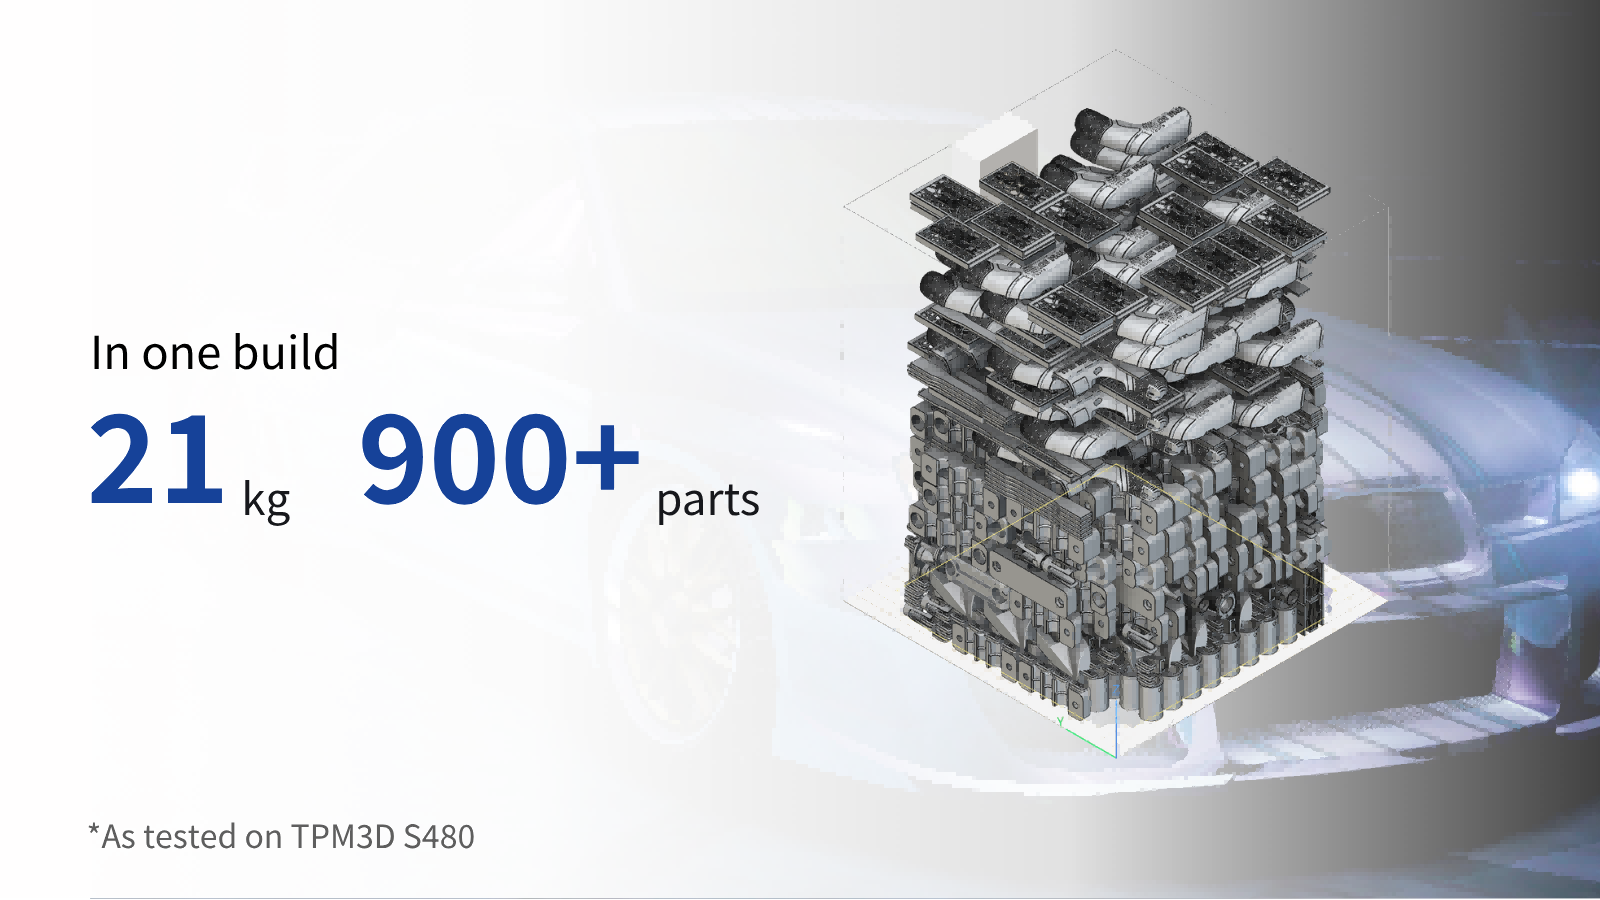
S480: 480 × 480 × 600 мм с CO₂-лазером 100 Вт. Для деталей или компоновок, которые уже не укладываются в платформу 360 мм, но ещё не требуют производительности двух лазеров. Лучше подходит для крупных одиночных деталей и плотной компоновки деталей среднего размера.
Высокая производительность — два лазера
P550DL / S600DL: обе машины оснащены двумя CO₂-лазерами по 140 Вт, которые делят область построения.
- Область построения: P550DL — 550 × 550 × 850 мм; S600DL — 600 × 600 × 800 мм.
- Максимальная скорость сканирования: 22 000 мм/с и 25 000 мм/с соответственно.
- Диаметр пятна: 0.40 мм и 0.42 мм.
- Сертификация: PL-d и TÜV CE + PL-e.
- N₂ и активное охлаждение: у P550DL — в стандартной комплектации; у S600DL — уточняется у TPM3D.
- Площадь машины: 2.76 м² и 2.51 м².
P550DL даёт самую высокую ось Z в линейке (850 мм) со встроенным генератором N₂. S600DL — наибольшую площадь XY (600 × 600 мм) с сертификацией TÜV CE. Выбор зависит от того, какие у вас детали — высокие (P550DL) или широкие и глубокие (S600DL), и важно ли для отрасли наличие TÜV CE.
Полное инженерное сравнение моделей TPM3D SLS
SLS-принтеры TPM3D охватывают три линейки: C-Series (компактные, настольные), P-Series (производственные) и S-Series (промышленные). Ниже они сравниваются по ключевым параметрам.
Область построения, лазер и скорость
- CF250 — 250 × 250 × 320 мм, волоконный лазер 30 Вт, скорость построения 10–15 мм/ч, толщина слоя 0.1 мм.
- S260 — 260 × 260 × 450 мм, CO₂ 30 Вт, пятно 0.30 мм, максимальная скорость сканирования 8 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.12).
- S320HT — 320 × 320 × 380 мм, CO₂ 60 Вт, пятно 0.22 мм, 13 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.12).
- P360 — 360 × 360 × 600 мм, CO₂ 60 Вт, пятно 0.25 мм, 15 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.12).
- S360 — 360 × 360 × 600 мм, CO₂ 60 Вт, пятно 0.25 мм, 15 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.12).
- S480 — 480 × 480 × 600 мм, CO₂ 100 Вт, пятно 0.31 мм, 21 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.12).
- P550DL — 550 × 550 × 850 мм, два CO₂ по 140 Вт, пятно 0.40 мм, 22 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.15).
- S600DL — 600 × 600 × 800 мм, два CO₂ по 140 Вт, пятно 0.42 мм, 25 000 мм/с, 10–25 мм/ч, слой 0.06–0.2 мм (рекомендуемый 0.15).
Как читать эти данные:
- Диаметр пятна определяет минимальное разрешение элементов. Пятно 0.22 мм у S320HT даёт самую высокую детализацию, пятно 0.42 мм у S600DL ориентировано на скорость обработки площади.
- Скорость сканирования сама по себе не определяет производительность: время цикла в основном задают нанесение слоя, нагрев и охлаждение. У S600DL потолок 25 000 мм/с, но фактическая скорость построения всё равно 10–25 мм/ч.
- Скорость построения — это скорость по вертикали (ось Z). Более высокие детали печатаются пропорционально дольше.
Тепловые и физические характеристики
- CF250 — габариты 0.75 × 0.70 × 1.40 м, масса 150 кг, питание 220 В / 1 фаза / 50 Гц, нанесение порошка двустороннее с верхней подачей, генератор N₂ — опционально.
- S260 — температура порошок/камера 230/160 °C, 1.32 × 1.28 × 2.08 м, 1 150 кг, 380 В / 3 фазы / 50–60 Гц, среднее потребление 2 кВт, однолезвийный рекоатер, активное охлаждение — да, генератор N₂ — встроенный.
- S320HT — 350/300 °C, 1.34 × 1.28 × 2.15 м, 1 350 кг, 380 В / 3 фазы / 50–60 Гц, 5 кВт, «умный» двухлезвийный рекоатер, активное охлаждение — да, генератор N₂ — встроенный.
- P360 — 230/160 °C, 1.48 × 1.29 × 2.09 м, 1 250 кг, 380 В / 3P/N/PE / 32 А / 50 Гц, ~3 кВт, двустороннее нанесение с верхней подачей и лезвием, активное охлаждение — да, генератор N₂ — встроенный.
- S360 — 230/160 °C, 1.32 × 1.28 × 2.09 м, 1 300 кг, 380 В / 3 фазы / 50–60 Гц, 3 кВт, однолезвийный рекоатер, активное охлаждение — да, генератор N₂ — встроенный.
- S480 — 230/160 °C, 1.60 × 1.48 × 2.09 м, 1 450 кг, 380 В / 3 фазы / 50–60 Гц, 3.5 кВт, однолезвийный рекоатер, активное охлаждение — да, генератор N₂ — встроенный.
- P550DL — 230/160 °C, 1.85 × 1.49 × 2.32 м, 1 600 кг, 380 В / 3P/N/PE / 32 А / 50–60 Гц, ~4 кВт, двустороннее нанесение с верхней подачей и лезвием, активное охлаждение — да, генератор N₂ — встроенный.
- S600DL — 230/160 °C, 1.65 × 1.52 × 2.36 м, 1 750 кг, 380 В / 3 фазы / 50–60 Гц, 4 кВт, «умный» двухлезвийный рекоатер, активное охлаждение — да, генератор N₂ — встроенный.
Как читать эти данные:
- Температура камеры — жёсткая граница. S320HT с 350/300 °C — единственная машина, рассчитанная на PEEK/PEKK. У всех остальных потолок 230/160 °C.
- Масса важна для установки. Любая машина тяжелее 1 000 кг требует размещения на первом этаже или оценки несущей способности перекрытий.
- Линейки S-Series и P-Series поставляются со встроенным генератором N₂ и активным охлаждением в стандартной комплектации.
- Энергопотребление растёт предсказуемо: ~2 кВт для одного лазера 30 Вт → 3–3.5 кВт для 60–100 Вт → 4–5 кВт для двух по 140 Вт или высокотемпературной машины.
Материалы, ПО и сертификация
- CF250 — PA11, PA12, PA12 GF, TPU; простое в освоении ПО; сертификация CE; компактная настольная конструкция, однофазное питание, около 1 м² общей площади.
- S260 — PA12, PA11, TPU, PP, PA6X, PPS; Voxeldance Additive (TPM3D); TÜV CE; электрическая безопасность PL-e; самая компактная площадь в S-Series, начальный промышленный уровень.
- S320HT — PA12, PA11, TPU, PP, PA6X, PPS, PEEK, PEKK; Voxeldance Additive (TPM3D); TÜV CE; PL-e; единственная высокотемпературная машина (350 °C) с поддержкой PEEK/PEKK.
- P360 — PA12, PA11, PPS, PEEK, TPU, PP; Voxeldance Additive (TPM3D); сертификация — не указана; PL-d; встроенный генератор N₂ и активное охлаждение, более широкое окно материалов, чем у S360.
- S360 — PA12, PA11, TPU, PP, PA6X, PPS; Voxeldance Additive (TPM3D); TÜV CE; PL-e; сертифицированная промышленная рабочая машина с компактной площадью 1.7 м².
- S480 — PA12, PA11, TPU, PP, PA6X, PPS; Voxeldance Additive (TPM3D); TÜV CE; PL-e; наибольшая область построения среди однолазерных машин, лазер 100 Вт.
- P550DL — PA11, PA12, PA6X, TPU, PP, материалы с углеродным и стеклянным наполнением; Voxeldance Additive (TPM3D); сертификация — не указана; PL-d; два лазера по 140 Вт и встроенный генератор N₂, самая высокая ось Z (850 мм).
- S600DL — PA12, PA11, TPU, PP, PA6X, PPS; Voxeldance Additive (TPM3D); TÜV CE; PL-e; наибольшая область построения в линейке, два лазера по 140 Вт.
Как читать эти данные:
- TÜV CE + PL-e — высший уровень сертификации безопасности в линейке. Все модели S-Series им обладают. P-Series использует PL-d (одноканальный), у CF250 базовый CE.
- PEEK указан для P360: страница продукта упоминает PEEK как обрабатываемый полимер, но температура камеры P360 ограничена 230 °C. Для серийных деталей из PEEK правильный инструмент — S320HT с камерой на 350 °C. Указание PEEK для P360, скорее всего, относится к экспериментальным возможностям или мелкосерийной работе, а не к серийному производству.
- Список материалов P-Series шире — в нём явно указаны материалы с углеродным и стеклянным наполнением, тогда как в S-Series они входят в общие категории.
Преимущества SLS в производстве
1. Серийные детали без оснастки. SLS-детали по механическим свойствам близки к литым под давлением компонентам — плотные, прочные и долговечные. Оснастка не нужна. Минимального объёма заказа нет. Одна деталь или пятьсот — процесс на деталь одинаковый.
Пример: YAPP Automotive Systems перешла с заказной оснастки на собственную SLS-печать для прототипов топливных баков. Компания сократила затраты более чем на 80% и сроки более чем на 80%, при этом детали прошли все функциональные проверки.
2. Свобода проектирования без компромиссов. Отсутствие поддержек позволяет печатать внутренние каналы, сложные поднутрения, зацепляющиеся сборки и элементы, которые невозможно получить механической обработкой или литьём, — всё за одно построение. Конструкторы оптимизируют деталь под функцию, а не под технологичность.
3. Компоновка как мультипликатор производительности. Поскольку полезен весь объём построения, детали размещают в 3D — не только по платформе, но и по высоте. После печати детали извлекают из порошкового «пирога».
Пример: DTM Racing Sport напечатала впускной коллектор V8 массой 1.9 кг одной деталью по технологии SLS, объединив несколько узлов, которые раньше требовали сборки. Деталь сразу отправилась на стендовые испытания.
Материалы для SLS: краткий справочник
Выбор материала определяет, что способны делать ваши детали. Ниже — основные категории и машины TPM3D, которые с ними работают.
- PA12 — прочный, жёсткий, вязкий, химически стойкий; функциональные прототипы и конечные детали; все модели.
- PA11 — выше удлинение, чем у PA12, ударопрочный; защёлки, «живые» шарниры; все модели.
- TPU-88A — гибкий, резиноподобный, стойкий к разрыву; уплотнения, прокладки, носимые изделия; все модели.
- PA-GF — стеклонаполненный, жёстче и термостойче; оснастка, приспособления, подкапотные детали; все модели.
- PA-CF — углеродонаполненный, очень жёсткий и лёгкий; аэрокосмическая отрасль, автоспорт; все модели.
- PEEK — работоспособен при 350 °C и выше, химически стойкий; аэрокосмическая отрасль, медицинские имплантаты; требуется S320HT.
- PEKK — близок к PEEK, выше термостабильность; нефтегаз, химическая переработка; требуется S320HT.
- PPS — высокая химическая стойкость, огнестойкость; подкапотные детали, электроника; S-Series, P-Series.
- PP — лёгкий, отличная химическая стойкость; работа с жидкостями, ёмкости; S-Series, P-Series.
- PA6X — высокая прочность, хорошая термостабильность; несущие компоненты; S-Series, P-Series.
- Биосовместимый PA12 — USP Class VI / контакт с пищей; медицинские изделия, хирургические шаблоны; S/P Series (не CF250).
Замечание о PEEK и P360: страница продукта P360 указывает PEEK как обрабатываемый полимер. Однако потолок камеры P360 — 230 °C, а камера S320HT на 350 °C создана под серийные детали из PEEK. Для прототипирования или экспериментов с PEEK P360 может дать ограниченные возможности; для серийного производства нужен S320HT.
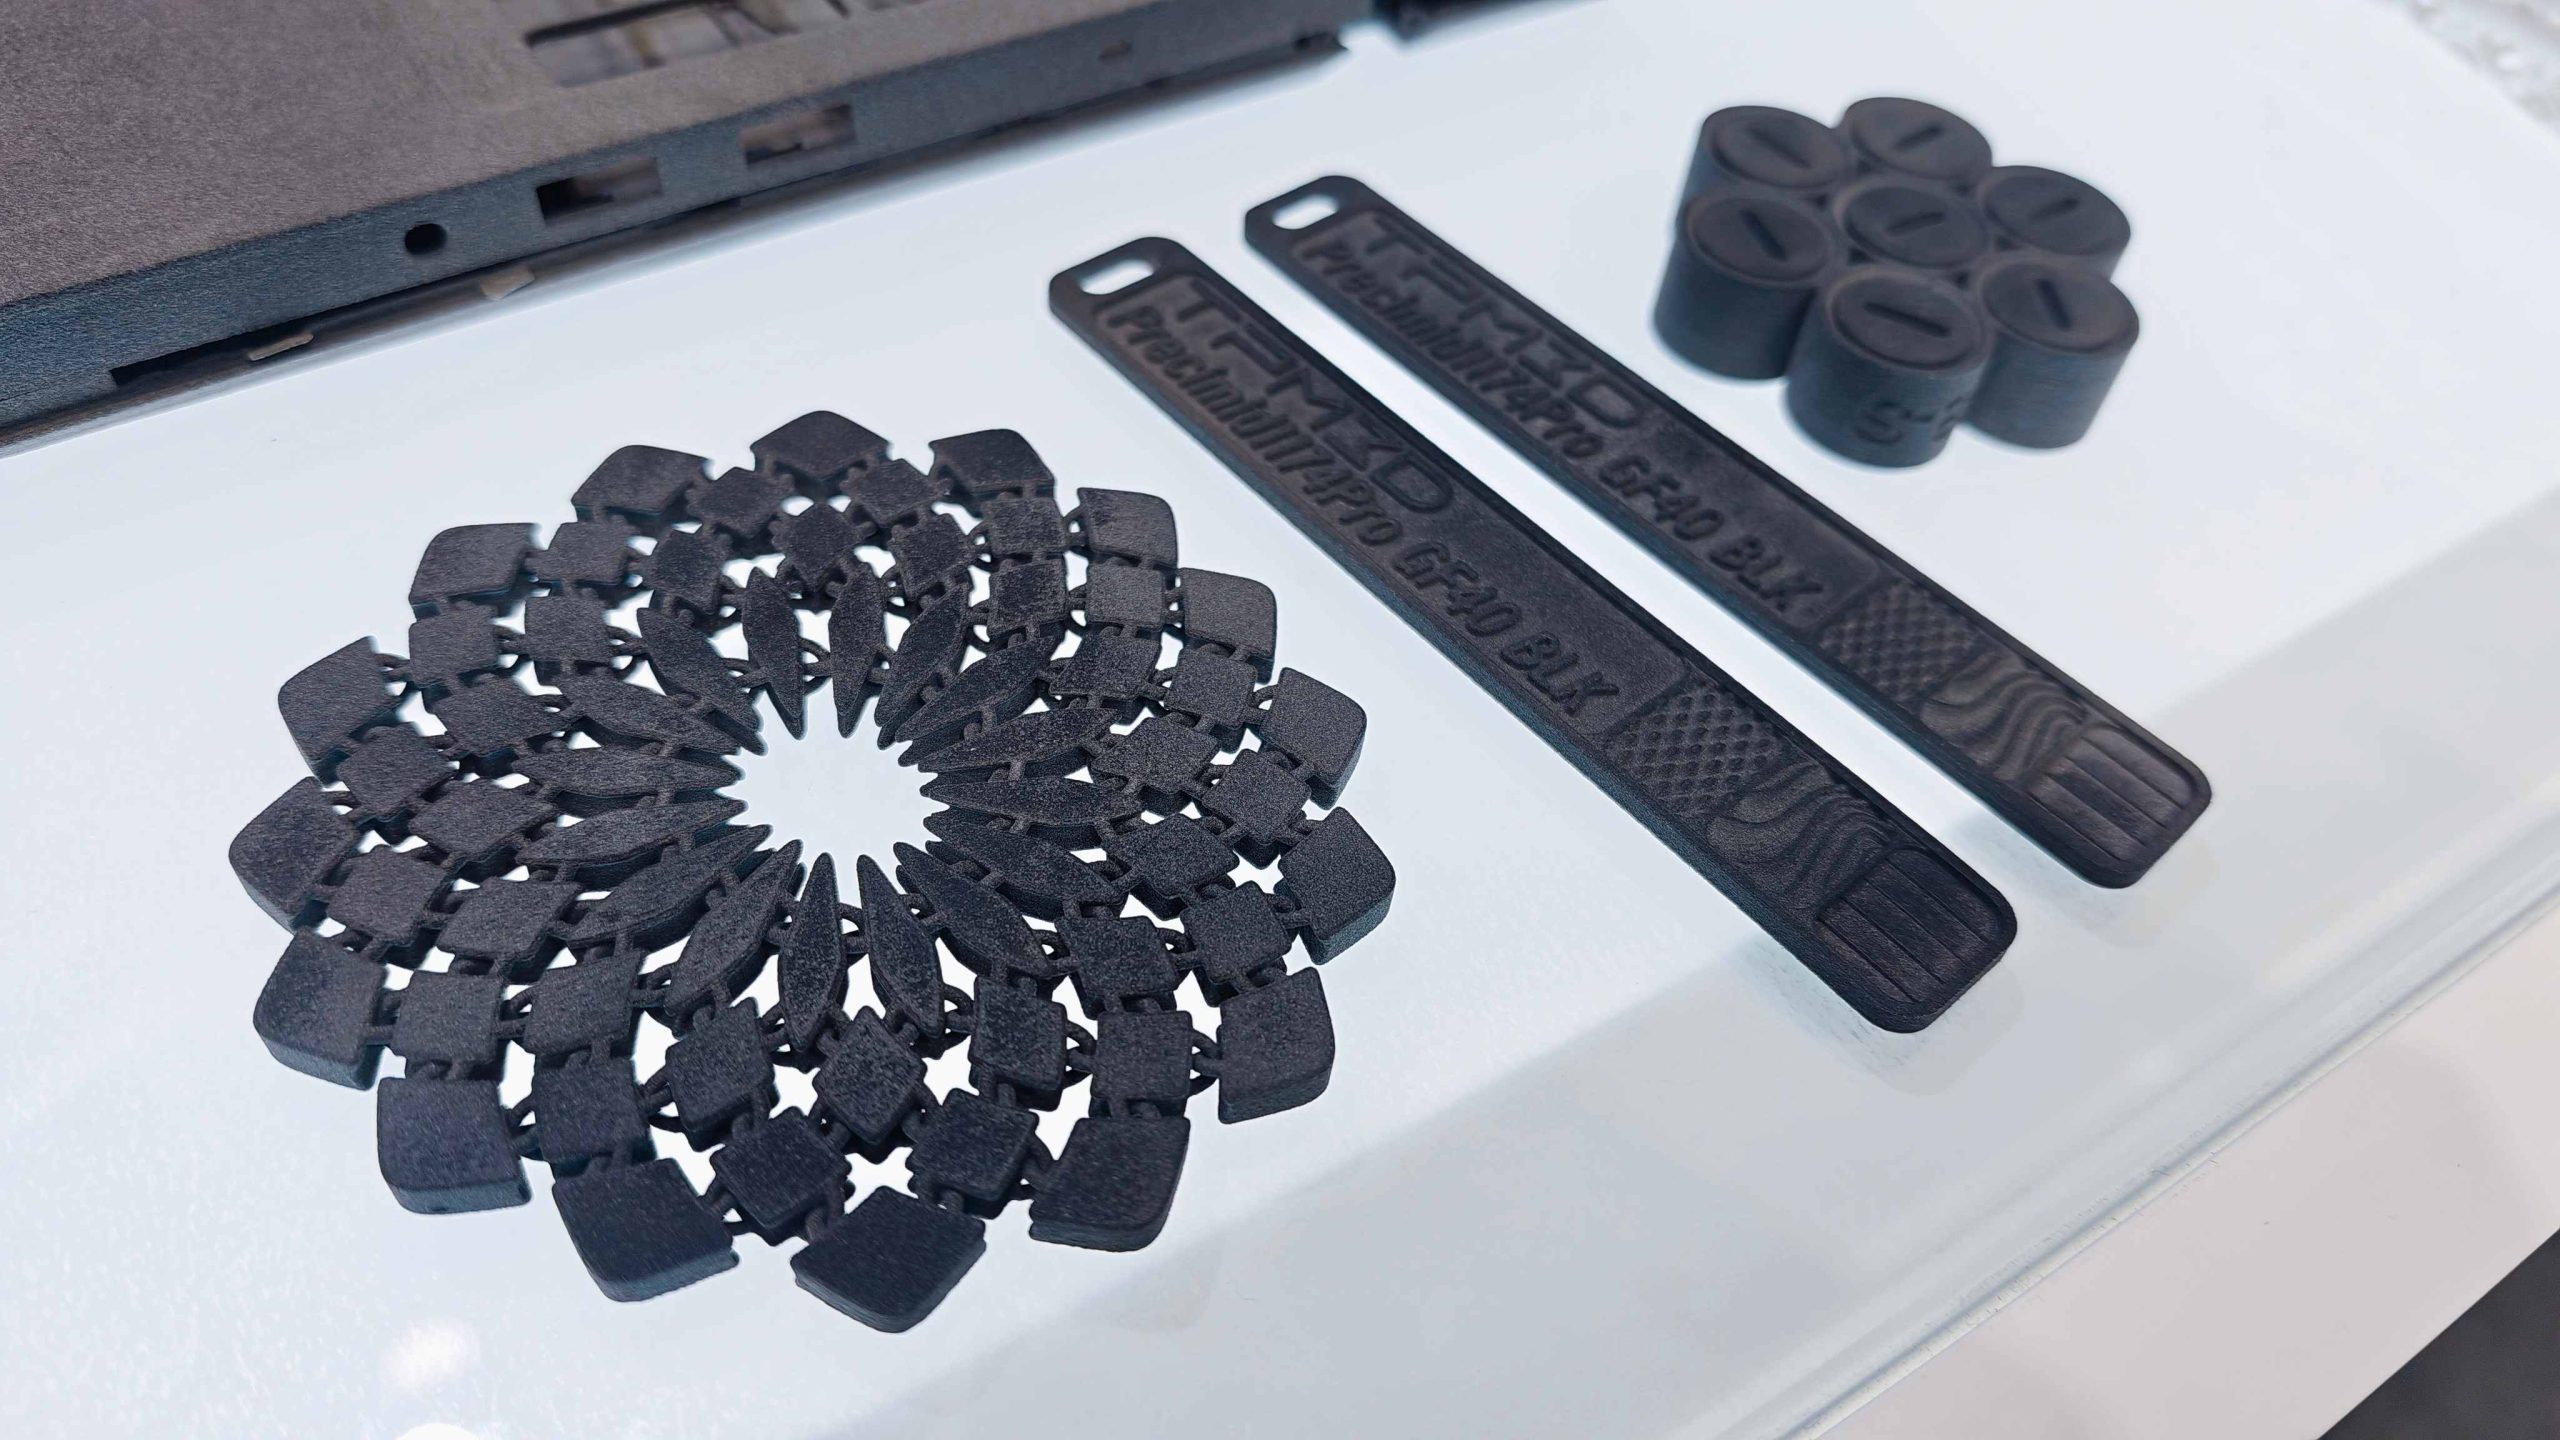
TPM3D предлагает варианты PA12, включая Precimid 1171Pro (биосовместимый белый, USP Class VI) и огнестойкий нейлон для автомобильной и электронной отраслей.
Рекомендация по материалам: если вы покупаете первый SLS-принтер, начинайте с PA12 и TPU. Эти два материала закрывают большинство задач прототипирования и мелкосерийного производства. Добавляйте стекло- или углеродонаполненные материалы, когда этого требует жёсткость. PEEK и PEKK — специализированные материалы: вы сразу поймёте, нужны ли они, и в этом случае отправная точка — S320HT.
Стоимость SLS: что закладывать в бюджет
Цена промышленного SLS-принтера зависит от объёма построения, конфигурации лазеров, максимальной рабочей температуры, оборудования для обработки порошка, ПО, монтажа, обучения и сервисных требований. TPM3D предоставляет расчёт под конкретную конфигурацию, поскольку эти требования сильно различаются между компактными системами для прототипирования и крупноформатными производственными платформами.
- Принтер. Стоимость растёт с объёмом построения, конфигурацией лазеров и температурой камеры. Настольная система с волоконным лазером стоит кратно меньше промышленной двухлазерной машины с высокотемпературной камерой.
- Материалы. Порошок — основной расходник. Ключевой параметр — коэффициент обновления порошка (refresh rate): сколько свежего порошка нужно смешивать с отработанным на каждое построение. Ниже коэффициент — ниже операционные затраты. В спецификации CF250 указан ориентир 20–40% свежего порошка.
- Постобработка. Станция обработки порошка для извлечения деталей, очистки от порошка и просеивания, плюс камера дробеструйной обработки для отделки поверхности. Станция обработки порошка (PPS) от TPM3D доступна в варианте PPS250 (для CF250) и в полноразмерных конфигурациях, совмещая очистку и просеивание в одном блоке.
- Операционные расходы. Электроэнергия (см. среднее потребление выше), плановое обслуживание, сервисные контракты для промышленных машин, запасные части (лезвия рекоатера, фильтры), обучение операторов.
- Совокупная стоимость владения (TCO). TCO = принтер + материалы + постобработка + операционные расходы, делённые на количество деталей, выпущенных за срок службы машины. Расчёт быстро меняется с производительностью: у машины, работающей на полную загрузку, стоимость детали совсем иная, чем у работающей от случая к случаю. Перед покупкой стоит посчитать свои цифры на реальных объёмах.
Частые вопросы
Сколько стоит промышленный SLS-принтер?
Цена зависит от объёма построения, конфигурации лазеров, максимальной рабочей температуры, совместимости с материалами, ПО, оборудования для обработки порошка, монтажа, обучения и сервисных требований. Компактная система для лаборатории и прототипирования стоит существенно меньше крупноформатной двухлазерной производственной платформы. Также нужно заложить бюджет на материалы, рекуперацию порошка, постобработку, обслуживание, электроэнергию и время оператора. TPM3D предоставляет расчёт под конкретную конфигурацию, поскольку итоговая стоимость зависит от требуемого принтера, оборудования для рабочего процесса, материалов и пакета поддержки.
Какой размер SLS-принтера мне нужен?
Выбирайте SLS-принтер исходя из самой крупной детали и ожидаемого объёма партии. Камера построения должна вмещать деталь с достаточным технологическим зазором, а большая камера позволяет разместить больше компонентов за одно построение. Варианты TPM3D — от компактного CF250 с областью 250 × 250 × 320 мм до S600DL с 600 × 600 × 800 мм. Для большинства покупателей CF250 или S260 подходят для небольших деталей, S360 или P360 дают сбалансированную производственную мощность, S480 рассчитан на крупные детали и партии, а P550DL или S600DL предназначены для крупноформатного производства.
Нужна ли станция обработки порошка?
Любой процесс SLS требует способа распаковки деталей, рекуперации неиспользованного порошка, его просеивания, смешивания со свежим материалом и подготовки к следующему построению. Для эпизодической мелкосерийной работы отдельная станция обработки порошка не всегда обязательна, но при регулярном производстве она настоятельно рекомендуется. Она снижает объём ручных операций с порошком, повышает стабильность процесса, помогает удерживать пыль и делает рекуперацию материала эффективнее. Компактный CF250 можно дополнить станцией PPS250, а крупные промышленные принтеры TPM3D интегрируются с полноразмерной станцией обработки порошка.
Какой принтер TPM3D поддерживает PEEK и PEKK?
Для работы с высокотемпературными полимерами, такими как PEEK и PEKK, специально создан TPM3D S320HT. Максимальная рабочая температура порошка — до 350 °C, область построения — 320 × 320 × 380 мм. Эти материалы требуют тщательно контролируемых температур, валидированных параметров процесса и совместимых процедур работы с порошком. Совместимость может различаться в зависимости от марки и применения, поэтому перед выбором системы нужно уточнить требуемый материал PEEK или PEKK, механические свойства и технологический пакет у инженеров TPM3D.
Как коэффициент обновления порошка влияет на стоимость?
Коэффициент обновления порошка — это процент свежего порошка, смешиваемого с восстановленным перед следующим построением. Чем ниже валидированный коэффициент, тем меньше нового материала требуется и тем ниже может быть стоимость материала на деталь. Например, при 30% обновления 30% подготовленной смеси — свежий порошок, а 70% — восстановленный. Однако многократно нагретый порошок может менять сыпучесть, цвет и механические характеристики. Поэтому самая дешёвая пропорция не всегда лучшая: производителям следует использовать коэффициент, валидированный под материал, принтер, применение и требуемое качество деталей.